

 全国多行业(电镀与表面处理/PCB线路板/精细化工/有色冶炼与含砷酸性废水/五金酸洗/危废处置)
 中试至工程化(100 m³/d 至 200 m³/d 单线,园区集中处理万吨级;含砷废酸按矿冶企业工业应用计)
重金属废水加碱沉淀:pH 落在“沉淀范围”里,出水为什么还是不达标
含重金属废水的处理被讨论得最多的是“投加量够不够”和“药剂选谁”。但车间出口反复超标,原因很少在投加量上。真正让一套沉淀系统失效的,是三件几乎没人并排看的事:你要达标的那个数字属于哪张表、哪个排口;你查到的“最佳沉淀 pH”是宽范围还是窄窗口;以及水里的络合剂有没有把金属锁在溶液里。
一、先定位:沉淀在整条链上只占一格,胜负在它前面
《电镀废水治理工程技术规范》(HJ 2002—2010)对工艺顺序的要求非常直接:应按废水性质分类收集和处理,含铬废水、含镍废水应单独收集处理,不得混入其他废水;六价铬还原为三价铬之后,才可以与其他金属废水混合处理。这条不是建议,是把“能不能达标”提前锁死在管道上。
一条完整的重金属废水处理链通常长这样:分质收集 → 含铬废水单独还原(酸性条件下把 Cr⁶⁺ 还原为 Cr³⁺)→ 破络(对含氰、含镍或含络合剂的废水)→ 中和沉淀 → 混凝絮凝 → 沉淀分离(斜管/斜板或高效沉淀池)→ 过滤与深度把关(砂滤、重金属捕集剂或离子交换)。
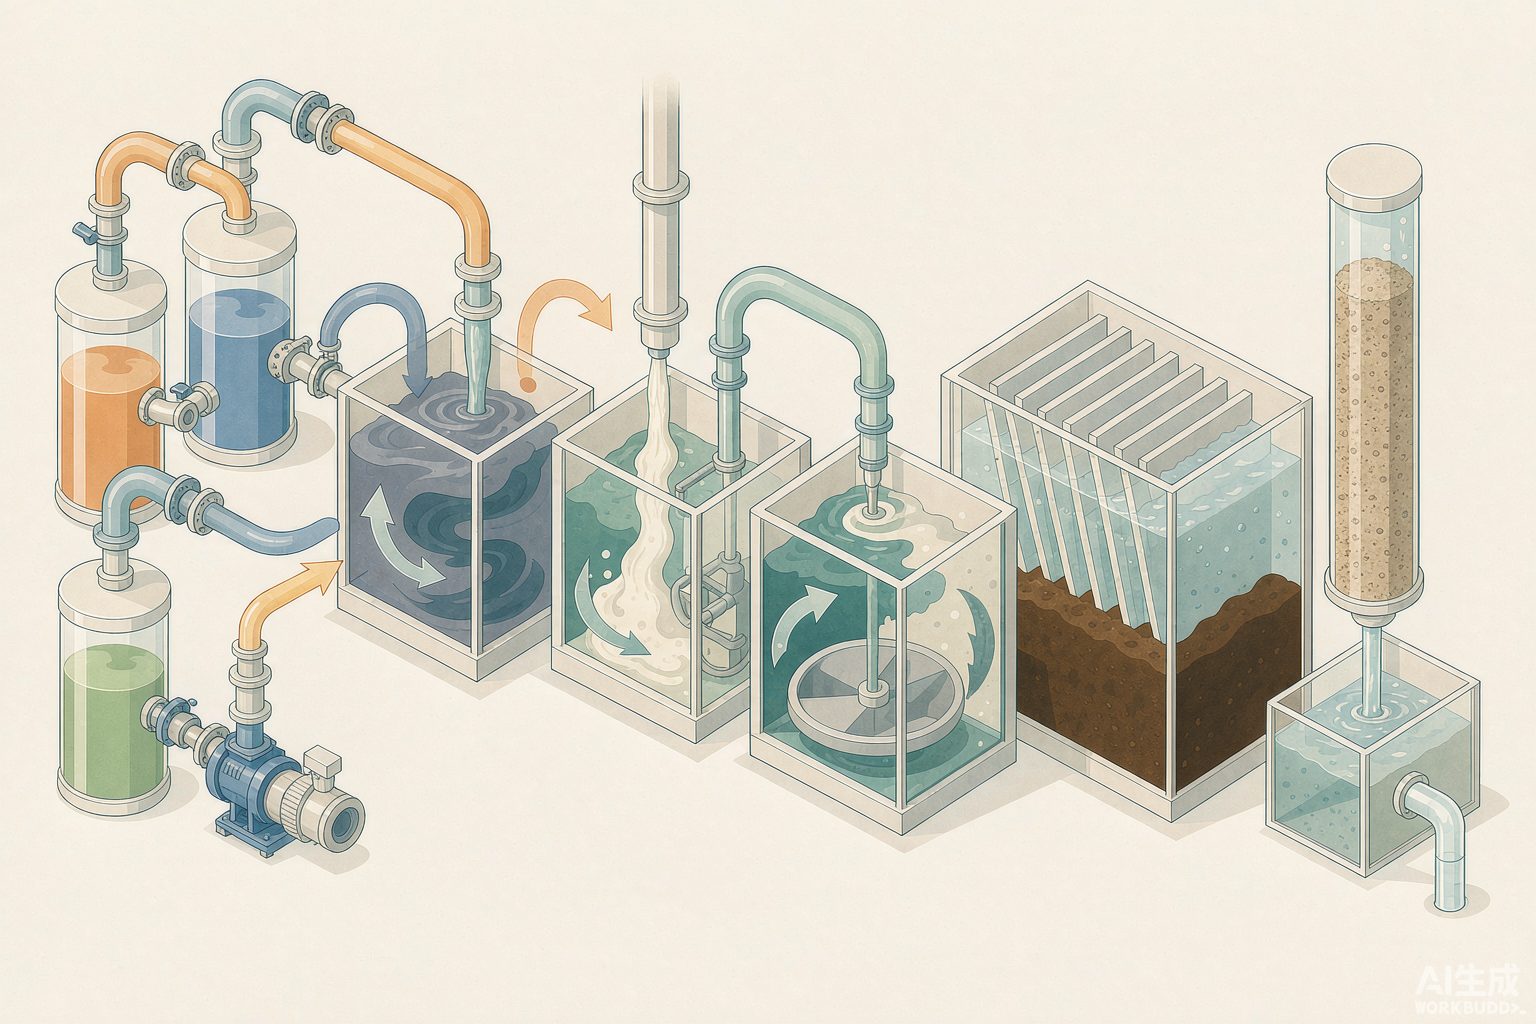
把这条链摆出来,会看到一个反直觉的事实:沉淀池本身几乎没有设计难度,难度全在它前面的两个动作——把不该混的水分开,把锁住金属的络合剂打开。下面三节讨论的三处口径,全部落在这两个动作上。
二、口径一:要达标的那个数字,属于哪张表、哪个排口
电镀及表面处理行业执行 GB 21900—2008《电镀污染物排放标准》,但同一本标准内部有两套浓度限值,且监控位置不止一处:表 2 适用于现有企业与新建企业,表 3 是水污染物特别排放限值,适用于国土开发密度较高、水环境容量较小、生态环境脆弱地区,具体执行范围与时间由国务院生态环境主管部门或省级人民政府规定。
| 污染物项目 | 表 2(车间或生产设施废水排放口) | 表 3(特别排放限值,车间口) | 收严倍数 |
|---|---|---|---|
| 总铬 | 1.0 mg/L | 0.5 mg/L | 2 倍 |
| 六价铬 | 0.2 mg/L | 0.1 mg/L | 2 倍 |
| 总镍 | 0.5 mg/L | 0.1 mg/L | 5 倍 |
| 总镉 | 0.05 mg/L | 0.01 mg/L | 5 倍 |
| 总银 / 总铅 | 0.3 / 0.2 mg/L | 0.1 / 0.1 mg/L | 3 倍 / 2 倍 |
| 总汞 | 0.01 mg/L | 0.005 mg/L | 2 倍 |
| 总铜 / 总锌(企业废水总排放口) | 0.5 / 1.5 mg/L | 0.3 / 1.0 mg/L | 1.67 倍 / 1.5 倍 |
| 单位产品基准排水量(多层镀 / 单层镀) | 500 / 200 L·m⁻² | 250 / 100 L·m⁻² | 2 倍 |
这张表里最容易被漏掉的是最后一行的“排水量”。GB 21900—2008 第 4.1.6 条明确:浓度限值只适用于单位产品实际排水量不高于基准排水量的情况;如果实际排水量超过基准排水量,必须把实测浓度换算成基准水量排放浓度,并以换算值判定是否达标。也就是说,稀释不仅不能解决问题,还会在换算公式里被反过来惩罚。
更硬的一条来自更老也更基础的标准。GB 8978—1996《污水综合排放标准》第 4.2.1.1 条规定:第一类污染物不分行业、不分污水排放方式,也不分受纳水体的功能类别,一律在车间或车间处理设施排放口采样,其最高允许排放浓度必须达到标准要求,采矿行业的尾矿坝出口不得视为车间排放口。第一类污染物共 13 种,其中金属类包括总汞、烷基汞、总镉、总铬、六价铬、总砷、总铅、总镍、总铍、总银。生态环境部 2016 年 1 月的复函进一步确认,铅、汞、铬、镉、类金属砷五项主要重金属应当按第一类污染物在车间或车间处理设施排放口监测并计算排放量。
换句话说,“含镍废水单独收集、单独处理、单独排口”是一条物理上必须成立的管线要求。把含镍漂洗水汇入总站再统一沉淀,即使总排口数据漂亮,也不构成合规——这被明确列为稀释排放。
三、口径二:“最佳沉淀 pH”是范围,还是窗口
这是全篇最容易被忽略的一处。我们在中文与英文资料里同时检索“各金属氢氧化物最佳沉淀 pH”,拿到的不是一组数,而是两组口径完全不同的数:国内技术资料给的是宽范围(例如镍“>9.5”、“9~12”),国外设备商与工程指南给的是窄窗口(例如镍 10.0~11.0)。
| 金属 | 国内资料口径(宽范围) | 工程指南口径(窄窗口) | 返溶风险 |
|---|---|---|---|
| Cu²⁺ | >8;7~12 | 7.0~8.5;8.5~9.5 | 过高生成铜氨络合物 |
| Ni²⁺ | >9.5;9~12 | 10.0~11.0;9.5~10.5 | 有氨存在时 >10.5 复溶 |
| Zn²⁺ | 9~10 | 8.5~10.0 | >10.5 生成 [Zn(OH)₄]²⁻ 复溶 |
| Cr³⁺ | 8~9 | 7.5~8.5;8~9.5 | 强酸强碱均易溶 |
| Pb²⁺ | 9~9.5 | 8.5~10.0 | 过高溶解度增加有限 |
| Cd²⁺ | >10.5;11~12 | 10.0~11.0;10.5~11.5 | >11.5 轻微复溶 |
| Fe³⁺ | 6~12 | 6~9 | 低 pH 下也易沉淀,窗口最宽 |
| Al³⁺ | 5.5~8 | 5.5~7.5 | 两性明显,>9 溶解 |
两组数其实都没错,说的是两件事。宽范围回答的是“能不能看到絮体”,窄窗口回答的是“能不能压到限值”。金属氢氧化物的溶解度随 pH 呈一条碗形曲线:在碗口,溶解度大到根本沉不下来;进入碗壁,肉眼就能看到浑浊;只有落在碗底那 1~1.5 个 pH 单位内,出水浓度才可能进入 0.1 mg/L 这个量级。
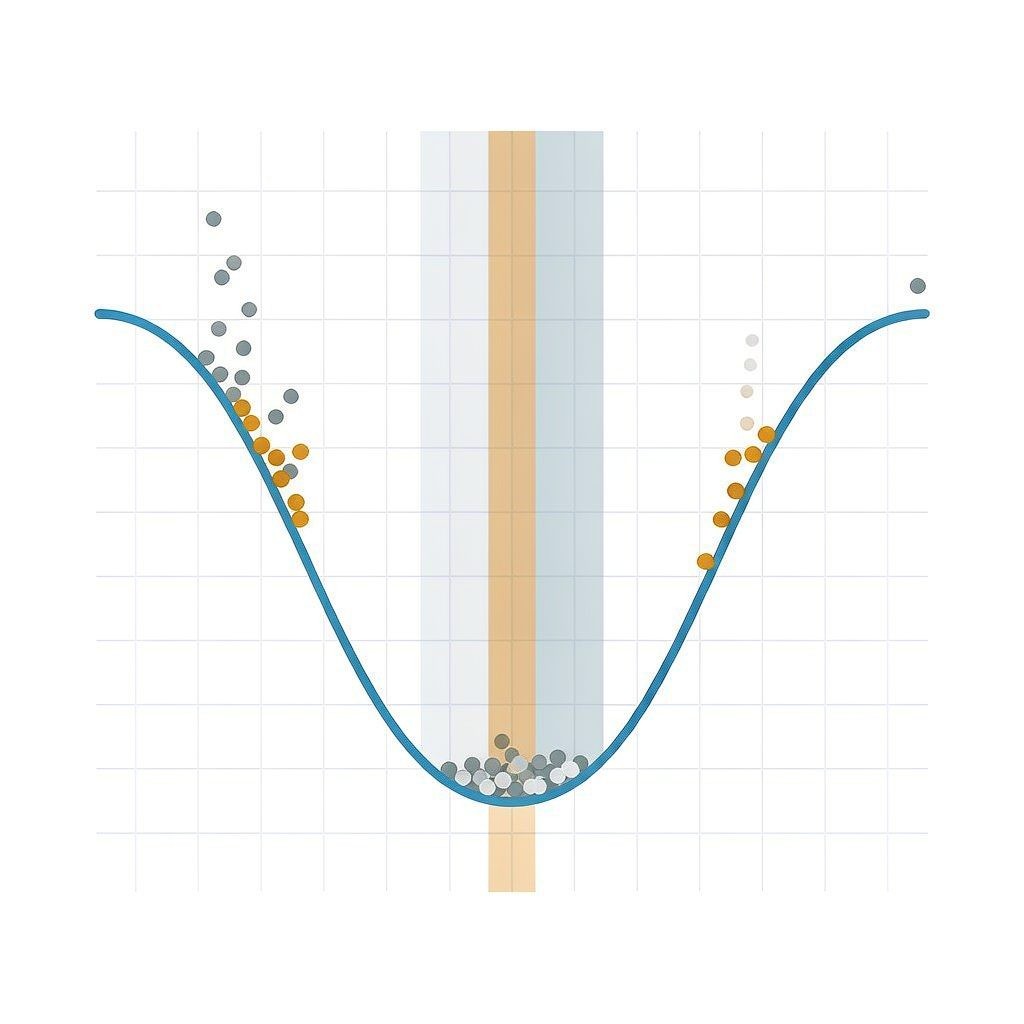
把这个区别套到实际废水上,矛盾的尖锐程度立刻显现:单股废水的窄窗口是可以命中的,混合废水的窄窗口是命中不了的。含镍废水要在 10.0~11.0 才压得下来,含锌废水一旦超过 10.5 就开始以 [Zn(OH)₄]²⁻ 形式返溶。这两个条件在同一只池子里无法同时满足。工程上只能选一个折中值(常见 9.0~9.5),而“折中”在这个语境里的准确含义就是:总有一项元素拿不到它的最低溶解度。
四、口径三:络合剂在场时,pH 这个旋钮是失效的
前面所有关于 pH 的讨论,都建立在“金属以游离水合离子形式存在”这个前提上。一旦废水里有氰根(CN⁻)、氨(NH₃)、EDTA、柠檬酸、焦磷酸等配位体,前提就不成立了——它们会与金属形成可溶性络合物,氢氧化物沉淀法很难将其沉淀分离,甚至完全不生成沉淀。这也是为什么同一套工艺在 A 车间运行良好、搬到 B 车间立刻失效。
深圳某大型电镀工业园的综合电镀废水处理研究,把这层困难量化得很具体:酸碱综合废水中的铜、镍形成非常稳定的络合物,采用传统的氢氧化物和硫化物沉淀方法都不能处理达标;必须先用酸化—氧化破络,把配位键打开使金属由络合态变为游离态,再用硫化物与氢氧化物相结合的沉淀工艺去除。其破络优化条件为漂水(次氯酸钠)投加量 1.2 mL/L、pH 2.3、反应 2.0 h;破络后的最佳沉淀条件为石灰粗调加碱液精调至 pH 10.0 左右,硫化钠投加量 600 mg/L。该研究还发现一个很实用的结论:在整套工艺前面增加气浮除油预处理后,硫化钠用量可以减少到 200 mg/L——同一目标、同一水质,前置一个工序就让主药剂降了三分之二。
破络在工程上有三条路,选哪条取决于络合剂是什么:
| 破络路线 | 适用络合剂 | 典型条件 | 代价 |
|---|---|---|---|
| 氧化破络 | 氰根、EDTA、柠檬酸、有机膦 | 次氯酸钠(酸性或碱性)、Fenton、臭氧、电解阳极氧化 | 药剂成本高、可能引入余氯与 COD |
| 酸化解络 | 弱络合(氨基羧酸类) | 加酸至 pH 2~3 破坏配位平衡后再回调 | 酸碱消耗大,对强络合无效 |
| 置换解络 | 以钙、亚铁等高浓度竞争离子置换 | 投加 Fe²⁺ / Ca²⁺ 抢占配位体 | 污泥量显著增加 |
| 螯合捕集(DTC 类) | 直接穿透络合键再螯合 | 投加量为重金属总量的 2~5 倍,pH 4~12,反应 15~30 min | 药剂单价最高,过量会引发胶体再稳 |
第四条路是近十年工程上用得越来越多的:以二硫代氨基甲酸盐(DTC)为代表的重金属捕集剂,分子中的硫原子属软碱,与铜、镍、镉这类软酸型金属形成五元或六元环螯合物,其键能远高于氢氧化物沉淀的离子键,因此宣称可以在弱酸至弱碱、钙镁硬度高的环境下直接捕获络合态金属。它的价值确实存在——多个工程的实测数据显示,对 EDTA-Ni 这类传统工艺打不下来的目标,DTC 能把出水镍压到 0.05 mg/L 以下(见下节账本)。但它的边界同样明确:投加过量会导致胶体再稳与出水 COD 升高,行业资料反复强调“并不是加得越多越好”,实验室小试确定投加系数是必备动作。
五、把药剂账自己算一遍:三个被反复引用的“理论投加比”
1. 亚硫酸氢钠还原六价铬:教科书说的“理论 4:1”,按反应式其实是 3.0:1
含铬废水的还原沉淀是标准化程度最高的工序,几乎每本教材都会给出一句“还原剂理论用量(重量比):亚硫酸氢钠∶六价铬 = 4∶1”。这个数字值得自己验一遍。还原反应式为:
按式折算,每 2 mol 六价铬(以 Cr 计,2×52.00 = 104.0 g)需要 3 mol NaHSO₃(3×104.06 = 312.2 g);
m(NaHSO₃)/m(Cr⁶⁺) = 312.2 ÷ 104.0 = 3.00。
也就是说,被称作“理论用量”的 4:1 里已经预留了约 33% 的余量。而工程资料给出的又普遍是“实际投放到 4~5:1 以保证反应完全”。两处一叠加,真正投进池子的亚硫酸氢钠可能是化学计量的 1.3~1.7 倍。这不是错误,是行业习惯把“安全系数的数”和“化学计量的数”混在一句话里说。同样的换算适用于其他还原剂:焦亚硫酸钠(Na₂S₂O₅)在文献里写 3:1,折算下来是 2.74:1;亚硫酸钠(Na₂SO₃)写 4:1,折算下来是 3.64:1——三种药剂的“理论比”数字不同,真正的化学计量却都在每 mol 六价铬需要 1.5 mol 硫的四价形态附近。
还原工序的终点控制还有一处口径分歧:有商业资料给出“在线 ORP 控制在 −100 mV 以下确保反应终点”,也有工程供应商给出“ORP −250~−300 mV”【待核实】。两者相差一倍以上,且与常见的氧化性电位区间方向不同。工程上不应对着任何一个 ORP 数字抄设计,而应以同步的六价铬在线监测(或二苯碳酰二肼比色)实测终点为准,ORP 只作趋势参考。
2. 硫化物沉淀:投加比不是 1:1,超 1.5:1 就要出事
金属硫化物的溶解度普遍比对应氢氧化物低若干数量级(见下表),因此硫化物沉淀能吃到氢氧化物吃不到的低浓度区间。但它的投加量有一个明确的天花板。《ChemEngineering》2020 年关于 Na₂S 与 HS⁻ 溶液硫化沉淀的研究给出了一组理论值与沉淀 pH:
| 金属 | 硫化物 log Ksp | 氢氧化物 log Ksp | 差距(数量级) | 硫化物沉淀所需 pH |
|---|---|---|---|---|
| Hg | −52.2 | −25.4 | 26.8 | — |
| Cu | −35.9 | −19.8 | 16.1 | 2.5(另一口径 1.5~2) |
| Cd | −28.9 | −14.3 | 14.6 | 4 |
| Pb | −28.1 | −19.9 | 8.2 | — |
| Zn | −24.5 | −16.1 | 8.4 | 5.5(另一口径 2.2~4.1) |
| Ni | −21.0 | −15.3 | 5.7 | 7.5(另一口径 5.6~8.6) |
| Fe(II) | −18.8 | −16.3 | 2.5 | 5~7.4 |
| Mn | −13.3 | −12.7 | 0.6 | 7.7~9.7 |
表里最值得记的是最后一行:锰的硫化物溶解度只比氢氧化物低 0.6 个数量级——硫化物沉淀对锰几乎没有优势,这是很多“含锰废水改硫化沉淀却没效果”的原因。同时也能看出,硫化物沉淀对铜、镉、汞的优势最大(10 个数量级以上),对镍、铁、锰则明显减弱,这与工程中“硫化沉淀专治低浓度铜镉”的经验一致。
投加量方面,一份基于三因素四水平正交试验的五金酸洗废水研究给出了可用的窗口:反应时间(30~45 min)、硫化剂投加量(理论值的 1.1~1.3 倍)、搅拌强度(80~120 rpm)三个因素对处理效能的影响权重分别为 45%、35%、20%;硫化剂过量投加超过 1.5:1 摩尔比时,残余硫离子浓度会升到 5 mg/L 以上,优化区间是金属离子总量与硫离子按 1.2:1 控制。
3. 石灰铁盐法除砷:同一个 Fe/As 摩尔比,文献里有四种写法
砷以类金属身份同属第一类污染物,冶炼与硫酸行业的酸性废水是主要来源。除砷工艺路线高度集中在石灰—铁盐法上,而它的核心参数 Fe/As 摩尔比,在文献里出现了跨度极大的四种写法:
| Fe/As 摩尔比 | 配套条件 | 除砷效果 | 来源口径 |
|---|---|---|---|
| 1.05 | pH 5.5、H₂O₂ 氧化、70℃ | As 10 034 → 900 mg/L(81.4%),再经离子交换降至 18.84 mg/L,总除砷率 99.5% | 铜冶炼废酸梯级除砷(JOM 2025) |
| 3 | 石灰—硫酸亚铁二级沉淀、出水 pH 8 左右 | 去除率约 99.5% | 含砷废水改进方案 |
| 4.5 | H₂O₂/As = 1.5、终点 pH 8、晶种比 1:1、3 h | 出水 As 0.12 mg/L(限值 0.5),除砷率接近 100%,渣 TCLP 2.25 mg/L(限值 3) | 高砷废酸工业应用(矿冶科技集团,《有色金属(冶炼部分)》2024) |
| 5~10 | 反应液 pH 7~8、沉渣部分回流做晶核 | Cu、Pb、Zn、As 去除率均稳定 >99% | 石灰—铁盐法工艺综述与工程实践 |
四种写法之间的差别不在“谁对”,而在它们是第几级、要处理到哪一档。1.05 出现在一级粗除(把 As 从万 mg/L 级打到千 mg/L 级),目的是先回收有价金属、减少后续负荷;4.5 与 5~10 出现在深度除砷段,目标是把残余砷压到 0.5 mg/L 甚至 0.1 mg/L 以下。工程上真正要抄的不是比例数字,而是“先分级、每级定目标”这个结构:高砷废酸先用石灰在 pH 1.2、加石膏晶种、反应 2 h 优先产出合格石膏产品,再进入氧化与深度除砷段——把石膏从砷渣里分出去,是渣量控制的关键动作。
六、真实账本:11 个可查来源的工程与试验数据
下表把本篇涉及的关键数据并置。需要说明的是:标注“商业技术资料”的行来自设备商与药剂商公开案例,未经同行评审,投加量与出水数据存在宣传口径可能,请按方向性参考、按小试验证;标注期刊名的行来自公开文献。
| 废水类型与规模 | 工艺与关键参数 | 进出水与效果 | 来源 |
|---|---|---|---|
| 深圳某大型电镀工业园 综合电镀废水 | NaHSO₃ 用量 1.4 倍理论量、pH 1.8、15 min 还原;Cr³⁺ 以石灰粗调+碱液精调至 pH≈9.0;络合铜镍先漂水破络(1.2 mL/L、pH 2.3、2 h),再石灰调 pH 10.0+Na₂S 600 mg/L | 传统氢氧化物/硫化物沉淀对铜镍络合物“不能处理达标”;气浮除油前置后 Na₂S 可降至 200 mg/L | 学位论文(综合电镀废水处理技术研究) |
| 精细化工废水 100 m³/d | 化学沉淀预处理+Fenton 氧化/混凝气浮/水解酸化/好氧曝气 | 总铜去除率 >99%、总镍 >80%、COD >94%、TP >90%,达当地纳管标准 | 《中国给水排水》2018, 34(8) |
| 高砷废酸 矿冶企业工业应用 | 一级 pH 1.2、石膏晶种 1:1、2 h 产石膏;二级 H₂O₂/As = 1.5、终点 pH 8、Fe/As = 4.5、3 h | 除砷后液 As 0.12 mg/L(限 0.5),除砷率接近 100%;除砷渣 TCLP 2.25 mg/L(限 3) | 《有色金属(冶炼部分)》2024 |
| 铜冶炼含砷废酸 | 石灰—铁盐+离子交换梯级:Fe/As = 1.05、pH 5.5、70℃;树脂 8:1、20℃、8 h 吸附 | As 10 034 → 900 mg/L(81.4%)→ 18.84 mg/L,总除砷率 99.5% | JOM 2025, 77: 5632 |
| 铜冶炼含砷酸性废水 工程实践 | 石灰—铁盐法,Fe/As 摩尔比 5~10、反应 pH 7~8、沉渣部分回流作晶核 | Cu、Pb、Zn、As 去除率均稳定 >99%;中和渣 As 以五价砷酸盐存在、浸出 <5 mg/L,可安全堆存 | 石灰—铁盐法工艺综述 |
| 五金酸洗废水 正交试验 | pH 8.5~9.0、Na₂S 投加为理论值 1.1~1.3 倍、反应 30~45 min、搅拌 80~120 rpm | Cu/Ni/Zn 去除率均 >98%,出水 Cu ≤0.3、Ni ≤0.1、Zn ≤1.0 mg/L;硫化物污泥体积较氢氧化物污泥约 −40%、板框后含水率 <65% | 硫化物沉淀法效能评估(技术文) |
| 华南某电子危废处置企业 | 酸性废水(Cu 200~800、Ni 50~200 mg/L)以硫化钠分级回收 CuS;碱性废水破氰后中和;深度段用重金属捕集剂 | 重金属去除率 ≥99.9%,出水铜 <0.3、镍 <0.1 mg/L;年回收铜约 80 t,危废污泥减量约 30% | 商业技术资料(未同行评审) |
| PCB 含铜废水 150 m³/d | 进水 Cu 80~120 mg/L 且含 EDTA、COD 300~500;硫化钠破络+两级沉淀(pH 9.5 石灰 → 补硫化钠)+斜管沉淀+UF/RO | 出水铜稳定 0.2~0.4 mg/L、COD <50 mg/L,产水回用率约 70%,污泥产生量约 −40% | 商业技术资料(未同行评审) |
| 沿海电镀园区络合镍废水 200 m³/d | 进水 Ni 80~120 mg/L;NaClO 破络(pH 3.5~4、ORP ≥450 mV)→ 一级 Na₂S 沉淀(NiS,去除约 85%)→ 二级 DTCR | 出水总镍 <0.3 mg/L、COD ≤50 mg/L,运行成本约 8 元/m³;连续运行 3 年、累计处理 >20 万 t,回收含镍污泥约 160 t(含镍 12%) | 商业技术资料(未同行评审) |
| 某上市 PCB 企业含镍废水 | 进水镍 8.2 mg/L、含多种络合剂;DTC 类捕集剂投加 120 ppm | 出水镍稳定 0.03~0.05 mg/L,去除率 >99.4%,污泥减量约 35% | 商业技术资料(未同行评审) |
| 豫北制药企业 EDTA-Ni 废水 | 原 Fenton+碱沉出水镍 >0.5 mg/L 超标;改用 DTC 类捕集剂 80 ppm、反应 30 min | 出水镍 ≤0.05 mg/L;污泥含水率约 78%,直接进压滤 | 商业技术资料(未同行评审) |
把这 11 行并排看,会得到一个很清晰的规律:出水压得越低,被压下去的部分越不是靠“沉淀”,而是靠“破络”和“捕集”。把总镍从 200 mg/L 级降到 1 mg/L 级,靠的是氢氧化物沉淀;从 1 mg/L 级降到 0.1 mg/L 以下,几乎每一行用的都是硫化物、DTC 或离子交换。这也是为什么“我们上了沉淀池,为什么还超标”这个问题,答案往往不在沉淀池里。
七、四条沉淀路线怎么选
把氢氧化物沉淀、硫化物沉淀、螯合捕集与离子交换放在同一张表里,选型逻辑就清楚了:氢氧化物负责吃掉大负荷、硫化物负责破中低浓度、螯合捕集负责最后一段、离子交换负责回收与极低限值。它们不是互相替代关系,而是梯级关系。
| 维度 | 氢氧化物沉淀 | 硫化物沉淀 | 螯合捕集(DTC 类) | 离子交换 |
|---|---|---|---|---|
| 作用机制 | 金属与 OH⁻ 生成氢氧化物 | 金属与 S²⁻ 生成硫化物 | 螯合基团与金属形成五/六元环螯合物 | 树脂功能基交换吸附 |
| 适用浓度段 | 高浓度主去除(>50 mg/L 首选) | 中高浓度并可深入低浓度 | 低浓度把关为主 | 低浓度把关或高价值金属回收 |
| 常规可达出水 | 单级 0.5~2 mg/L;两级 0.1~0.5 mg/L | 0.01~0.1 mg/L 级 | 0.05 mg/L 以下级 | <0.1 mg/L |
| 抗络合能力 | 弱——CN⁻/NH₃/EDTA 在场时失效 | 中——可破部分络合 | 强——可穿透 EDTA 型络合 | 中——需先破络 |
| 药剂与运行 | 石灰/NaOH,单价最低 | 硫化钠,须控余硫与 H₂S | 药剂单价最高 | 树脂再生耗酸碱,折旧高 |
| 污泥量 | 最大 | 较氢氧化物污泥体积约 −40% | 较传统法减量 30%~35% | 不产生化学污泥 |
| 主要风险 | 返溶、络合失效、泥量与危废处置费 | H₂S 毒气、余硫超标、硫化颗粒细 | 过量致胶体再稳与 COD 升高 | 高盐高硬度竞争吸附、再生液处置 |
八、五条工程化实话
第一,车间排放口是物理管线,不是工序。第一类污染物必须在车间或车间处理设施排放口达标,一旦其他废水或雨水混入该设施,采样口的性质就变了。含镍、含铬、含镉水的独立管网与独立收集池,是这条路线上性价比最高的投资。
第二,pH 只有一个,金属有七种。混合废水只能选折中 pH,而折中的工程含义就是“总有一项拿不到最低溶解度”。要真正达标,解法不是把 pH 调得更准,而是把不同金属在水路上先分开。
第三,沉淀范围与达标窗口不是同一件事。凭肉眼看到絮体判断“沉淀正常”,是现场最普遍的误判。判断依据只能是出水实测浓度加 pH 台阶试验曲线。
第四,过量投加不是保险。三条各自的反效果已经写进教材与工程资料:Cr⁶⁺ 还原过量生成 [Cr₂(OH)₂SO₃]²⁻ 反而不沉淀;硫离子过硬超过 1.5:1 摩尔比余硫升到 5 mg/L 以上并伴生 H₂S;DTC 过量引发胶体再稳与出水 COD 升高。过量在这个体系里是污染,不是余量。
第五,决定成本的是泥的去向,不是药剂单价。行业资料给出的吨水成本口径本身就不统一——有资料给药剂费 6.8~8.2 元/m³(硫化钠 4.5+pH 调节 1.2+絮凝 0.8),比氢氧化物法高约 25%;也有资料给整体运行成本 12~18 元/m³,其中污泥处置费可占约 35%。两个口径并不矛盾:前者只算药剂,后者算了泥。把它们混起来比较,就会得出“硫化物法更贵”或“硫化物法更便宜”两个相反结论。真正该算的是把污泥减量 40% 带来的运输与危废处置费降幅一起折进来的综合成本——按现有资料,这一项足以抵消药剂单价上的劣势。
参考文献
- GB 21900—2008《电镀污染物排放标准》,表 2、表 3 及第 4.1.2~4.1.6 条。
- GB 8978—1996《污水综合排放标准》,第 4.2.1.1 条(第一类污染物采样位置)及第一类污染物名录。
- 环境保护部《关于五项主要重金属污染物排污收费有关问题的复函》,2016-01-22。
- 山东省原环境保护厅《关于进一步规范第一类污染物采样点位的通知》,2010-06-22。
- HJ 2002—2010《电镀废水治理工程技术规范》,分类收集与分质处理要求。
- 综合电镀废水处理技术与工艺研究——深圳某大型电镀工业园综合电镀废水,学位论文。
- Fenton/气浮/水解/曝气工艺处理精细化工废水,《中国给水排水》2018, 34(8):100 m³/d 工程实例。
- 李益斌,郭持皓,梁东东等.石灰铁盐法处理高砷废酸应用研究,《有色金属(冶炼部分)》2024。
- 石灰—铁盐法除砷工艺及其在工业含砷酸性废水处理中的应用,综述与工程实践总结。
- Arsenic-Containing Waste Acid Treatment(Lime-Iron Salt-Ion Exchange), JOM, 2025, 77: 5632.
- Removal of Metals by Sulphide Precipitation Using Na₂S and HS⁻-Solution, ChemEngineering, 2020, 4(3): 51.
- Solubility Product Constants near 25 ℃,University of Rhode Island 化学系教学数据表。
- 重金属捕捉剂使用方面的一些问题说明:中和絮凝沉淀法与硫化物沉淀法的局限,行业技术资料。
- 金属沉降 pH 控制指南:常见金属氢氧化物沉淀最佳 pH 范围速查,行业技术资料。
- Heavy Metal Removal from Industrial Wastewater:氢氧化物/硫化物/螯合三条路线与 pH 优化值,技术资料。
- How to Remove Heavy Metals from Wastewater—2026 Process Guide:单级与两级沉淀出水区间、污泥产率,技术资料。
- 基于硫化物沉淀法的五金酸洗废水处理效能评估:正交试验与运行成本分析,技术文献。
- PCB 含铬废水处理方法全解:亚硫酸氢钠还原沉淀法参数、投加比与造价区间,行业技术资料。
- 含镍含铜废水处理案例:150 m³/d 含铜废水破络与两级沉淀工程,行业案例资料。
- 络合镍废水处理案例:200 m³/d 电镀园区络合镍破络—沉淀—捕集工艺,行业案例资料。
- 电镀废水 DTC 类重金属去除剂应用数据,药剂企业公开案例资料。
- 高浓度五金电镀废水处理第一类污染物车间预处理合规要点,行业技术文。