

 全国多行业(钢铁联合企业/钢压延加工/不锈钢及冷轧板卷)
 中试至工程化(数百至数万 m³/d)
钢铁酸洗与冷轧废水:废酸不是废水,是一股被稀释的盐酸
冷轧废水被公认为冶金行业里最难处理的一股水。但难点不在含铬那股有多毒,而在六股水要六套处理逻辑,且其中一股——废酸——本来就不该进污水站。本文用 GB 13456—2012 发布稿原文、生态环境部《危险废物环境管理指南 钢压延加工》与太钢、宝钢的公开工程数据,拆开三件事:废酸该去再生炉还是中和池、吨钢排水量的分母到底是粗钢还是钢材、冷轧污泥算不算危废。
一、难点不在浓度,在股数:冷轧废水是“六股水共用一个站”
冷轧的工序链是:酸洗(退火后除氧化铁皮)→ 冷轧 → 退火 → 脱脂 → 镀锌、彩涂或平整。每一段都有自己的一股水,且这六股水的第一道工艺几乎不重叠。生态环境部《危险废物环境管理指南 钢压延加工》把热轧与冷轧的危险废物产生环节从“热轧浊环水处理、油雾净化”一直数到“酸洗、冷轧、乳化液净化除杂、废乳化液处理、金属表面处理、废水处理、油雾净化”,一共七个环节——这已经是把废水站拆开数了一遍。
| 废水类别 | 主要来源机组 | 特征污染物 | 第一道工艺 |
|---|---|---|---|
| 中性盐及含铬废水 | 不锈钢热带/冷带退火酸洗、碳钢连续热镀锌 | Cr⁶⁺、总铬、硫酸根 | 两级还原(pH 2~3) |
| 酸性废水 | 酸洗机组、酸再生站、新酸站 | pH、总铁、氟化物 | 石灰中和 + 曝气氧化 |
| 浓油(乳化液)废水 | 冷轧机组乳化液系统 | 石油类、COD、表面活性剂 | 破乳 + 气浮 |
| 稀碱油(稀油)废水 | 脱脂、平整、清洗段 | 石油类、COD、碱度 | 气浮 + 生化 |
| 平整液废水 | 平整机组 | COD、缓蚀剂 | 并入浓油系统处理 |
| 热轧浊环水 | 热轧机组除鳞、冷却 | 氧化铁皮、浮油 | 旋流沉淀 + 除油 + 过滤 |
宝钢不锈钢有限公司的公开设计资料给出了这六股水的真实量级:冷轧线年产 200 余万吨不锈钢与碳钢,其中中性盐及含铬废水与酸性废水合计 1 100~3 200 m³/d,稀油废水 300~2 100 m³/d,浓油废水只有 20~350 m³/d,而平整液的数量少到每月仅 300 kg,直接并入浓油系统,不单独处理。
请注意这里的水量比例——含铬废水单独计算时“总水量不超过 30 m³/h”,在整座废水站里连零头都算不上。但恰恰是这一股最小的水,决定了整个站的管路怎么分、采样点设在哪、哪个阀门必须联锁。原因在下一节的标准条文里:它的考核点在车间口,而且它没有“排进污水厂就可以放宽”这个选项。
二、第一道岔路:废酸进再生炉,还是进中和池
《危险废物环境管理指南 钢压延加工》第 4.14.3 条只有一句话,但它是整条技术路线的政策依据:“冷轧工艺产生的废酸宜采用《钢铁行业轧钢工艺污染防治最佳可行技术指南(试行)》(HJ-BAT-006)中提出的再生技术进行综合利用。” 这句话把废酸和酸性废水分成了两类东西——酸性废水是水,废酸是料。
| 对比项 | 酸再生路线 | 石灰中和路线 |
|---|---|---|
| 对废酸做了什么 | 把铁盐高温水解,酸以 HCl 气体回收 | 把酸中和成盐,全部留在水里 |
| 产出物 | 再生盐酸(16%~18%)+ 氧化铁粉 | 中和污泥(需二次填埋) |
| 消耗 | 燃料、电、冷却水;投资高 | 石灰(CaO)、碱、絮凝剂;投资低 |
| 回路 | 盐酸回酸洗槽、铁粉作磁性材料原料 | 单向:酸进来、泥出去 |
| 适用规模 | 大型冷轧/混酸再生线 | 中小酸洗线、无再生配套的厂 |
| 主要风险 | 结露腐蚀、结晶堵塞、氢氟酸尾气 | 污泥量大、石灰渣二次污染 |
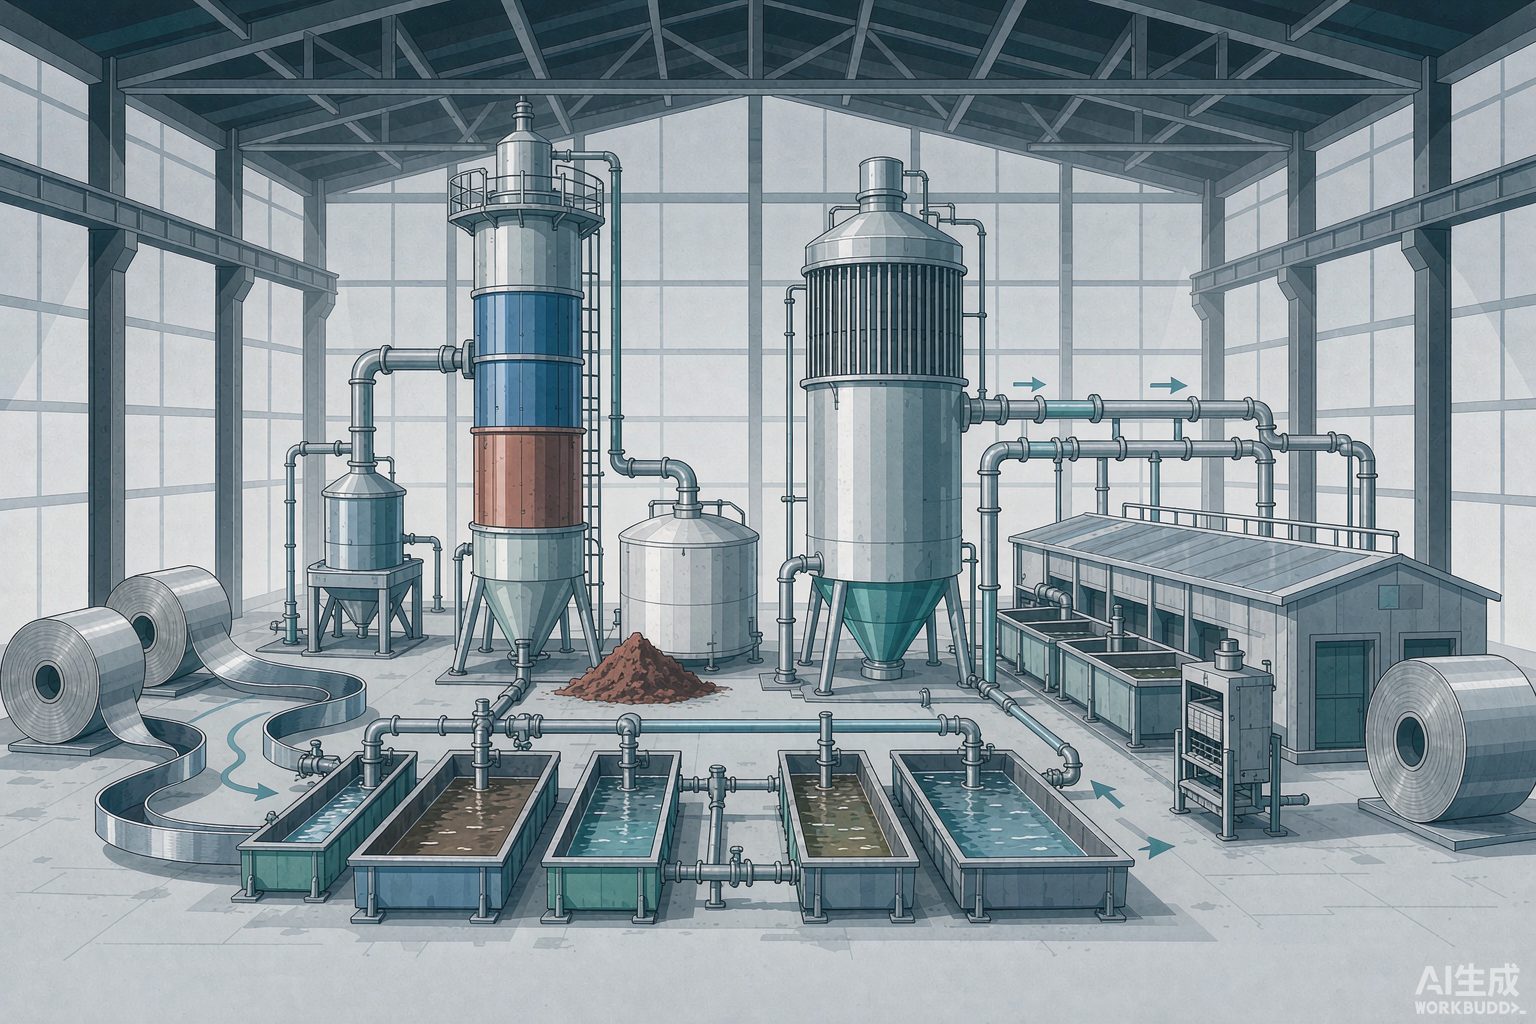
两条路的账,公开数据给得很直白。太钢不锈冷轧厂的混酸再生工程投资 2.76 亿元,由安德里茨(ANDRITZ)设计安装,采用喷雾焙烧法,三套装置年处理能力 15.8 万 m³。投运后的效果是:氢氟酸回收率达 97% 以上,硝酸回收率达 60% 以上,回收的氧化铁粉中富含铬与镍,可直接作炼钢原料;每年节约石灰 25 116 t,减少大量污泥外运;混酸再生过程中排放的氮氧化物含量仅 20 ppm,为国家标准(100 ppm)的五分之一。截至该报道统计时点,该厂已处理废弃酸液 3.2 万 m³,生产可利用再生酸 2.5 万 m³,回收铁粉 1 233.5 t;仅 5 至 8 月四个月,就减少使用新硝酸 1 341 t、新氢氟酸 1 347 t,节约配酸用工业新水 1.4 万 m³、除盐水 0.8 万 m³,创效 1 933 万元。
邯钢集团冷轧厂与酸洗镀锌厂引进的同类 Ruthner 喷雾焙烧技术,公开文献记录的是盐酸再生率高达 99.1%,得到纯度不低于 99.3% 的 Fe₂O₃ 粉。中国台湾地区经济部门的技术汇编里则给出一个更完整的商业案例:一家年产 100 万 t 冷轧酸洗钢卷的工厂,每小时需去除 700 kg 锈皮、产生约 6 000 L 废酸,配套喷雾焙烧再生(再生盐酸浓度 16%~18%、回收率 98%)后,每年可节省废盐酸回收、三氧化二铁回收与废酸处理药剂费共计约 1.5 亿元新台币,估计回收期约 1 年。
反过来看中和路线的真实代价——它从来不是“药费”。石灰把盐酸变成氯化钙留在水里,把铁变成氢氧化铁留在泥里,于是:石灰是买来的、污泥是要运走的、运输是要办危废转移联单的、填埋是要占地的。太钢那条线“每年节约石灰 25 116 t”,其实就是这条路被省掉的部分。
三、废酸里最值钱的东西不是酸
喷雾焙烧法(Ruthner 法)的全部巧妙之处,是它同时利用了氯化亚铁的一个化学性质:在有充足水蒸气与适量空气的条件下,氯化亚铁能定量水解。总反应可以写作:
4FeCl₂ + 4H₂O + O₂ = 2Fe₂O₃ + 8HCl
于是废酸的处理过程被压缩成一件事:过滤除杂、预浓缩,然后用高压喷嘴喷进约 800 ℃ 的焙烧炉。液滴在炉内先蒸发、再水解,酸以 HCl 气体的形式离开炉子,进吸收塔被清水吸收,成为浓度约 16%~18% 的再生盐酸返回酸洗槽;铁以 Fe₂O₃ 颗粒的形式在炉内长大、沉到炉底排出。加热、脱水、亚铁氧化水解、氯化氢吸收这四件事被合在一个系统里一次完成——这就是它比“先蒸发再结晶”省的地方。
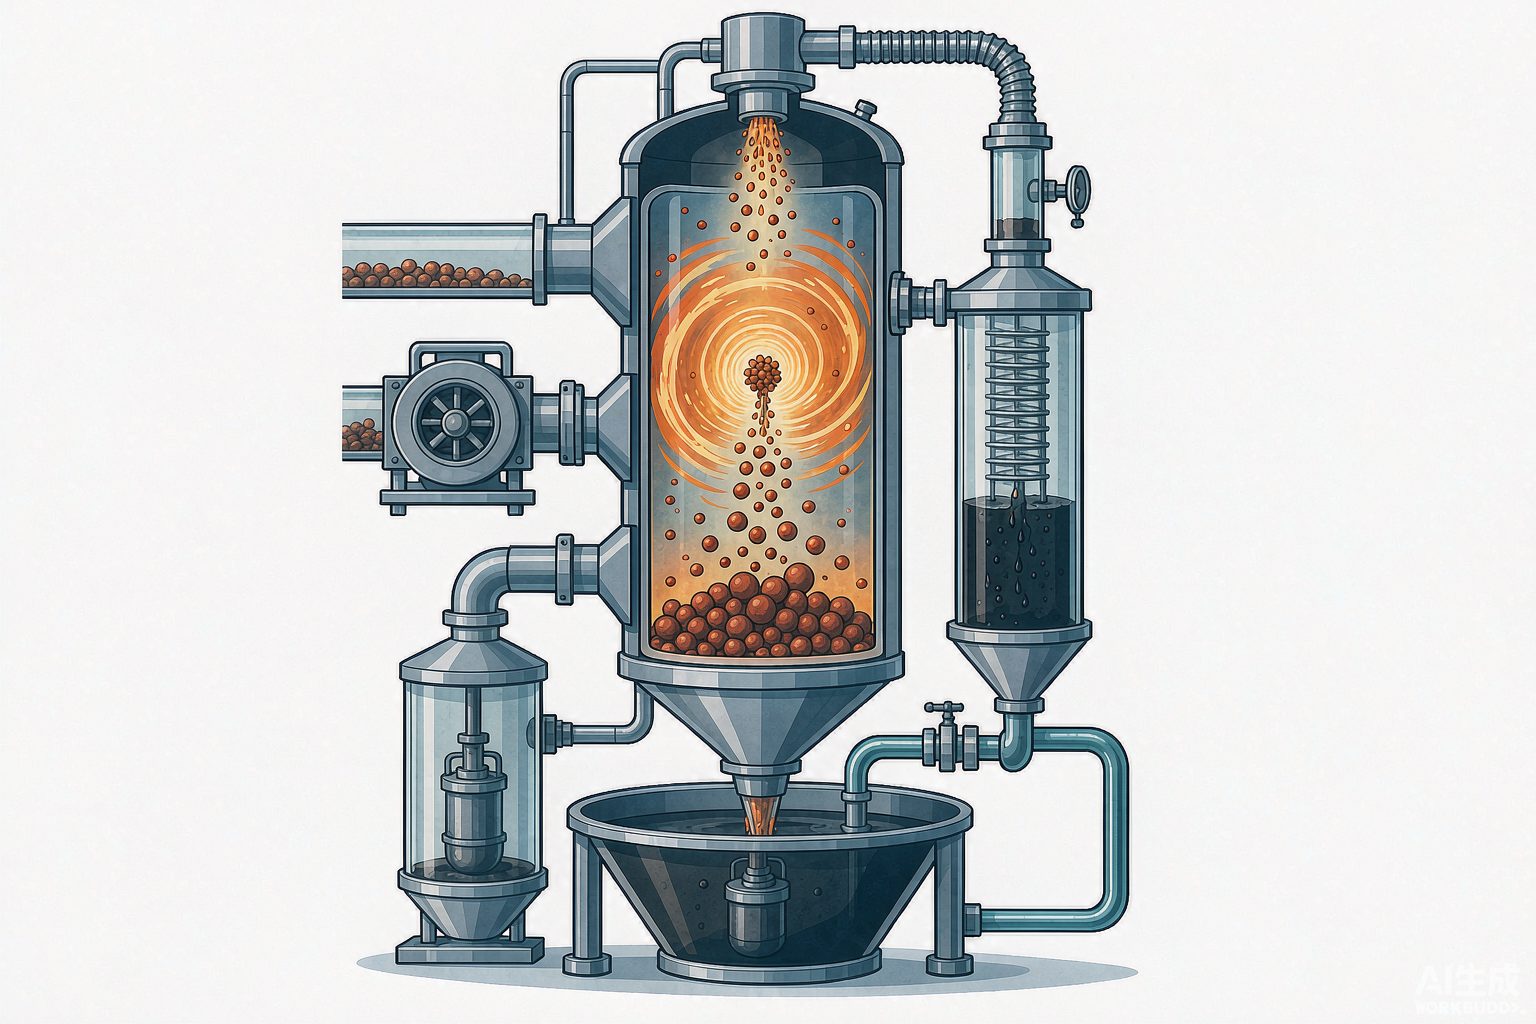
流化床焙烧法是同一思路的另一种实现:废酸喷入与旋风分离器配合的循环流化床,在氧化铁颗粒(作为流化介质)表面分解,颗粒逐渐长大、较大颗粒沉底排出,可产 Fe₃O₄ 或 Fe₂O₃·FeO,盐酸回收率同样标称 98%。它的优点是氧化铁中氯含量极少、颗粒较大且粒径可控,产物能全部用于磁性材料工业;但再生酸中 Fe³⁺ 含量偏高、反应时间长、对炉材要求苛刻。
| 回收路线 | 适用酸种 | 关键参数与回收率 | 主要边界 |
|---|---|---|---|
| 喷雾焙烧(Ruthner) | 盐酸、硝酸+氢氟酸混酸 | 炉温约 800 ℃;再生盐酸 16%~18%;盐酸回收率 98%~99.1%;太钢混酸线 HF 97%/HNO₃ 60% | 占地较大、运行成本高、耗冷却水与燃料,适合大型企业 |
| 流化床焙烧 | 盐酸 | 再生盐酸 16%~18%、回收率 98%;产 Fe₃O₄ 或 Fe₂O₃·FeO | 再生酸 Fe³⁺ 高、反应时间长、炉材严格 |
| 负压蒸发(减压蒸发冷凝) | 硝酸+氢氟酸混酸 | 蒸汽 0.1~0.15 MPa、真空度 88~91 kPa、蒸发温度 50~65 ℃;回收率 93%~96% | 需加硫酸转化铁盐;设备数量少、投资低,适合中小酸洗线 |
| 扩散渗析(膜法) | 盐酸、混酸 | 酸回收率 80% 以上;不耗电,投资约为焙烧法的五分之一 | 处理量不大、设备庞大;回收酸浓度不能高于原料废酸;残液仍不能直接排放 |
扩散渗析值得单独说一句,因为它是很多中小酸洗厂唯一投得起的选项。原理是利用阴离子交换膜的选择透过性做酸盐分离:废酸与自来水在膜两侧逆向流动,酸根离子在浓度差推动下穿过膜进入水侧,为维持电中性会带上等摩尔的阳离子——而氢离子半径远小于金属离子、迁移速度远快于金属离子,于是绝大部分盐留在废酸侧、酸迁到水侧。它的三条边界也很清楚:处理量不大导致设备庞大;回收酸浓度不能高于原料废酸(受平衡浓度限制);回收酸后的残液仍不能直接排放。换句话说,扩散渗析是“减负”设备,不是“闭环”设备。
不锈钢混酸(硝酸加氢氟酸)是这四种路线里最难伺候的一股:它要同时对付酸、铁、铬、镍和氟化物。某华北不锈钢管厂的公开案例(商业资料,未经同行评审)给出的典型成分是游离酸浓度约 8%、Fe³⁺ 15 g/L、Cr³⁺ 2 g/L、Ni²⁺ 1.5 g/L、氟化物约 3%,采用“扩散渗析 + 喷雾焙烧”组合,标称酸回收率 85% 以上、金属回收率 90% 以上、危废减量 95%。这组数字方向性可信——因为氟化物走不了焙烧回收这条路,只能在中和端以氟化钙的形式沉出来,所以混酸再生的实际回收率必然低于纯盐酸酸洗。
四、同一个标准的三张表:一批指标,两种收严节奏
技术路线说清楚了,接下来是落地时最容易出错的地方。GB 13456—2012《钢铁工业水污染物排放标准》用三张表管同一批 20 项指标:表 1 管 2012 年 10 月 1 日至 2014 年 12 月 31 日的现有企业(过渡档),表 2 管 2012 年 10 月 1 日起的新建企业与 2015 年 1 月 1 日起的现有企业,表 3 是特别排放限值。把三张表逐项对齐之后,会出现一个很少有人提的现象。
| 污染物项目 | 表 1 直排 | 表 2 直排 | 表 3 直排 | 表 2 间接排放 |
|---|---|---|---|---|
| pH 值 | 6~9 | 6~9 | 6~9 | 6~9 |
| 悬浮物 | 50 | 30 | 20 | 100 |
| COD(联合企业) | 60 | 50 | 30 | 200 |
| COD(轧钢—冷轧) | 80 | 70 | 30 | 200 |
| 氨氮 | 8 | 5 | 5 | 15 |
| 总氮 | 20 | 15 | 15 | 35 |
| 总磷 | 1.0 | 0.5 | 0.5 | 2.0 |
| 石油类 | 5 | 3 | 1 | 10 |
| 总氰化物 | 0.5 | 0.5 | 0.5 | 0.5 |
| 氟化物 | 10 | 10 | 10 | 20 |
单位为 mg/L(pH 值除外),数据逐项取自 GB 13456—2012 发布稿表 1、表 2、表 3 原文。轧钢一栏在表 1、表 2 中被拆为冷轧与热轧两列(热轧 COD 分别为 60 与 50),表 3 中合为一列。
现象是:表 1 到表 2 之间,20 项指标里只有 6 项变了——悬浮物 50→30、COD 60→50(冷轧 80→70)、氨氮 8→5、总氮 20→15、总磷 1.0→0.5、石油类 5→3。剩下 14 项,包括挥发酚、总氰化物、氟化物、总铁、总锌、总铜,以及车间口的 7 项,一个字都没有动。而表 2 到表 3 之间,动的有 13 项,其中重金属不是按百分比收严,而是直接跳档。
| 污染物项目 | 表 2 直排 | 表 3 直排 | 收严倍数 |
|---|---|---|---|
| 总镍 | 1.0 | 0.05 | 20 倍 |
| 总铬 | 1.5 | 0.1 | 15 倍 |
| 六价铬 | 0.5 | 0.05 | 10 倍 |
| 总镉 | 0.1 | 0.01 | 10 倍 |
| 总铅 | 1.0 | 0.1 | 10 倍 |
| 总砷 | 0.5 | 0.1 | 5 倍 |
| 总汞 | 0.05 | 0.01 | 5 倍 |
| 总铁 | 10 | 2.0 | 5 倍 |
| 石油类 | 3 | 1 | 3 倍 |
| 悬浮物 | 30 | 20 | 1.5 倍 |
为什么会出现两种节奏?因为它们对应的工程动作完全不同。悬浮物、COD、石油类这些是“可调项”——处理工艺路线不变,通过加药量、停留时间、滤速、回流比就能往回收严一两成,所以三档给出的是连续的小台阶。总镍、总铬、总镉这些是“工艺路线项”——从 1.0 mg/L 收到 0.05 mg/L,靠调参数是调不出来的,必须改路线:把两级还原改成三级、把氢氧化物沉淀换成硫化物或螯合捕集、把手动投药改成 ORP 与在线铬表联锁。标准把它们的收严集中放在表 3 一次性给出,其实是在说:这一档不是让你调参,是让你换工艺。
顺带一个容易被漏掉的细节:冷轧在常规两档里是有“加价”的。表 1 中轧钢冷轧的 COD 限值是 80 mg/L,热轧是 60;表 2 中冷轧 70、热轧 50——冷轧足足多出 20 mg/L。这个加价在表 3 被抹平,冷轧与热轧同为 30 mg/L。加价的存在本身说明了行业公认的事实:冷轧废水比热轧难处理得多,而这个差距在特别排放限值档位下不再被承认。
五、车间口那七项,没有“间接排放”这个选项
GB 13456—2012 表 2 的 20 项指标里,序号 14 至 20 这 7 项——总砷、六价铬、总铬、总铅、总镍、总镉、总汞——的污染物排放监控位置写的是“车间或生产设施废水排放口”,其余 13 项在“企业废水总排放口”。这不是排版差异,是考核逻辑差异。把三张表里这 7 项的两栏值并排放在一起看:
| 污染物项目 | 表 2 直排 | 表 2 间排 | 表 3 直排 | 表 3 间排 | 监控位置 |
|---|---|---|---|---|---|
| 总砷 | 0.5 | 0.5 | 0.1 | 0.1 | 车间或生产设施废水排放口 |
| 六价铬 | 0.5 | 0.5 | 0.05 | 0.05 | 车间或生产设施废水排放口 |
| 总铬 | 1.5 | 1.5 | 0.1 | 0.1 | 车间或生产设施废水排放口 |
| 总铅 | 1.0 | 1.0 | 0.1 | 0.1 | 车间或生产设施废水排放口 |
| 总镍 | 1.0 | 1.0 | 0.05 | 0.05 | 车间或生产设施废水排放口 |
| 总镉 | 0.1 | 0.1 | 0.01 | 0.01 | 车间或生产设施废水排放口 |
| 总汞 | 0.05 | 0.05 | 0.01 | 0.01 | 车间或生产设施废水排放口 |
| 总铁(对照) | 10 | 10 | 2.0 | 10 | 企业废水总排放口 |
结论非常硬:这 7 项在“直接排放”与“间接排放”两栏的数值完全相同,把水排进城镇污水厂或园区污水厂,不获得一个 mg/L 的放宽。 道理和制革的含铬废水一样——重金属不是生物处理能顺手带走的东西,下游污水厂接过去也只是把沉淀工艺再做一遍,放宽没有意义。而排放口设在车间,意味着这一段的达标责任在酸洗线与废水站的界面上,不在总排口,稀释不能改善判定。
同一张表里还有一项方向反过来的指标值得单拎出来:总铁。在表 1、表 2 中,它是 13 项“总排口”指标里唯一不放宽的——直排 10 mg/L、间接排放也是 10 mg/L。到了表 3,它出现了一个更反常的组合:直接排放收严到 2.0 mg/L,间接排放仍然维持 10 mg/L,中间空出 5 倍。为什么铁这么特殊?因为酸洗段溶出的铁就是这一行最主要的特征污染物,铁不是“下游能顺手去掉的杂质”,它是这个行业的特污染物。另外要留意表下的脚注 a:总铁限值“排放废水 pH 值小于 7 时执行”——所以一句“总铁不达标”,必须先问排放口的 pH 是多少。
表 3 还多出几个“不放宽”的项:总磷 0.5 mg/L、挥发酚 0.5 mg/L、总氰化物 0.5 mg/L 两栏同值,氟化物在表 2 里是直排 10、间排 20(放宽 2 倍),到表 3 变成 10 与 10(不再放宽)。一个标准里,“间接排放会放宽”这句话成立的项,从表 2 的 10 项减到表 3 的 9 项;两栏同值的项则从 10 项增加到 11 项。
六、单位产品基准排水量:四个数、两种分母
如果说限值管的是“水有多脏”,单位产品基准排水量管的是“你允许多排水”。这个概念在 GB 13456—2012 里的定义是“用于核定水污染物排放浓度而规定的生产单位产品的废水排放量上限值”。它在一份标准里出现了两套完全不同的写法:
| 企业类型/工序 | 表 1 | 表 2 | 表 3 |
|---|---|---|---|
| 钢铁联合企业(分母:粗钢) | 2.0 | 1.8 | 1.2 |
| 钢铁非联合企业—烧结(球团)、炼铁 | 0.05 | 0.05 | 0.05 |
| 钢铁非联合企业—炼钢 | 0.1 | 0.1 | 0.1 |
| 钢铁非联合企业—轧钢 | 1.8 | 1.5 | 1.1 |
单位 m³/t。钢铁联合企业一行的分母由表下注 b 明确为“钢铁联合企业的产品以粗钢计”;非联合企业各行按工序分别取值,分母是该工序的产品。
先看纵向。被 GB 13456—2012 替代的 GB 13456—1992,单位产品基准排水量是 20 m³/t——乌海市生态环境局的公开对照表把三档写成 20(旧标准)、2.0(2012-10-01~2014-12-31)、1.8(2015-01-01 起),与发布稿原文逐项一致。也就是说,联合企业这一档在 2012 年这次修订里一次性收紧了 10 倍,到表 3 再收紧到 1.2,全程是 20 → 1.2 的 16.7 倍。
再看横向,这是最容易踩的地方。同一份标准里两个数:联合企业 1.8 m³/t(分母是粗钢)、轧钢 1.5 m³/t(分母是轧钢工序的产品)。它们不是同一件事的两种写法,而是两把不同的尺子——联合企业的 1.8 覆盖烧结、炼铁、炼钢、轧钢的全流程,非联合企业的 烧结 0.05 + 炼钢 0.1 + 轧钢 1.5 = 1.65 m³/t 是三个工序分段相加。两者数值上靠得很近(1.65 与 1.8,差 9%),但那是因为烧结与炼钢这两段在现代钢铁厂里已经基本不排水(干法除尘、干熄焦、渣水淬循环),全厂的水实际上都压在轧钢这一段上。所以这两个数不能互相替代,也不能互相换算。
用对的分母 1.8:比值 = 1.7 ÷ 1.8 = 0.944,小于 1,按条文“以水污染物实测浓度作为判定排放是否达标的依据”,即以 45 mg/L 判定,表 2 联合企业 COD 限值 50 mg/L——达标。
误用轧钢的 1.5:比值 = 1.7 ÷ 1.5 = 1.133,大于 1,须换算:ρ基 = 1.133 × 45 = 51.0 mg/L,超过 50 mg/L 限值 2%——超标。
同一股水、同一个实测值、同一本标准,分母错一次,结论就翻了过来。
“吨钢”这个说法在钢铁行业还有第三个口径,而且三个都在同一家企业的公开报道里出现过。首钢股份迁安钢铁通过电化学除垢替代化学药剂,把循环水浓缩倍数从 2.5 提高到 4.0~5.0,用水量降低 20%~25%,实现水处理药剂零投加,2023 年吨钢取水量 2.87 m³/t,水重复利用率 98.89%。这里“吨钢取水量 2.87”是新水,“水重复利用率 98.89%”按定义(重复利用水量 ÷ 总用水量)反推,该厂吨钢总用水量约为 2.87 ÷ (1 − 0.9889) ≈ 259 m³/t,而 GB 13456 管的是外排水量(基准 1.8 m³/t)。取水、用水(含循环)、外排水,三个都叫“吨钢”,中间隔着蒸发、产品带走、进入污泥与渣的部分,它们相减得到的数没有物理意义。
这个口径之所以越来越重要,是因为政策正在把“重复利用率”变成硬指标。《工业废水循环利用实施方案》给出的是:钢铁行业规模以上工业用水重复利用率 2020 年 97%,2025 年目标大于 97%;全国规模以上工业从 92.5% 提到 94% 左右。工信部的专家解读披露,截至 2023 年底,重点统计钢铁企业工业废水重复利用率已达到 98.3%,比 2015 年提高 0.8 个百分点;2024 年 11 月发布的《2024 年工业废水循环利用典型案例名单》中,8 家钢铁企业入选(用水过程循环 5 家、智慧用水管控 2 家、技术装备创新 1 家)。当一个行业整体重复利用率已经 98.3% 时,剩下的 1.7% 新水里,装的就不再是“水量问题”,而是那几股非排不可的废水。
七、危废:同名两个代码,同股污泥三种属性
钢铁冷轧车间的危险废物清单,是这篇文章里最能说明“代码取决于来源、不取决于性状”的一组证据。生态环境部指南把冷轧工艺的废物整理成 11 项,其中带产废系数的有四项:
| 废物名称 | 产生环节 | 废物代码 | 产废系数(kg/t 产品) | 产生规律 |
|---|---|---|---|---|
| 废酸 | 酸洗 | 313-001-34(HW34) | 0.7~21.0 | 连续 |
| 废乳化液 | 冷轧 | 900-007-09(HW09) | 0.02~0.1 | 间歇 |
| 废矿物油 | 冷轧 | 900-204-08(HW08) | — | 间歇 |
| 冷轧油泥 | 乳化液净化除杂 | 900-200-08(HW08) | 1.4~8.8 | 连续 |
| 废矿物油 | 废乳化液处理 | 900-210-08(HW08) | 0.03~0.1 | 连续 |
| 废油漆(不含水性漆) | 彩涂 | 900-252-12(HW12) | — | 间歇 |
| 废腐蚀液、废槽液、槽渣 | 金属表面处理 | 336-064-17(HW17) | — | 间歇 |
| 含铬污泥 | 废水处理 | 336-100-21(HW21) | — | 间歇 |
| 废水处理污泥 | 废水处理 | 336-064-17(HW17) | — | 间歇 |
| 废矿物油、废滤网 | 油雾净化 | 900-249-08、900-041-49 | — | 间歇 |
产废系数单位 kg/t 产品,数据取自生态环境部指南原文;废酸一行的跨度达 30 倍(0.7~21.0),指南未在同一行内区分酸种与是否配套酸再生,跨度成因【待核实】,用于设计核算时建议以企业危险废物管理台账实测值为准。“—”表示指南原文标注为“不确定因素影响较大,难以或暂未确定产废系数”。
这张表里有四处值得停下来看的地方。
第一处:废酸的代码是 313-001-34,行业来源是“钢压延加工”。它不是“非特定行业”的 900-xxx-34,而是带着行业来源的专属码。这一点直接影响管理动作:废酸在这个行业里是被当作“本行业产生的、有明确利用途径的物料”来看待的,而不是来路不明的废液。
第二处:同一个废物名称,两个代码。冷轧环节的废乳化液是 900-007-09(“其他工艺过程中产生的”),而同一份指南在处理锻压工艺时,把机械加工环节产生的废乳化液写成 900-006-09(“使用切削油或者切削液进行机械加工过程中产生的”)。同一份指南、同一个废物名称、两个代码,区别不在废物本身的成分,而在它从哪台设备出来。
第三处:真正的大件不是乳化液,是它带出来的铁粉。产废系数上,废乳化液本身只有 0.02~0.1 kg/t 产品,而乳化液净化除杂环节产生的冷轧油泥是 1.4~8.8 kg/t 产品——后者比前者大一到两个数量级,且是连续产生的。也就是说,乳化液系统的日常负担主体是“从乳化液里滤出来的铁粉与杂质”,乳化液本身只在油浓度、皂化值无法满足轧制要求时才整体更换。
第四处,也是最关键的一处:同一股废水处理污泥,有三种属性。指南在“废水处理环节”下列了两条:一条是含铬污泥(HW21 含铬废物,336-100-21),描述为“镀锌板、硅钢表面钝化产生的含铬废水经处理后产生的污泥”;另一条是废水处理污泥(HW17 表面处理废物,336-064-17),描述为“钢材表面酸洗、碱洗、磷化、脱脂产生的废水经处理后产生的污泥”,并且明确括注“不包括碳钢酸洗除锈废水处理污泥”。三条并在一起,得到一个很实用的判据:污泥的危废属性由“它从哪一个机组出来”决定——镀锌板与硅钢钝化段来的是 HW21 含铬污泥,不锈钢或碳钢酸洗、碱洗、磷化、脱脂来的是 HW17 表面处理废物,而碳钢酸洗除锈这一股的污泥被明确排除在 HW17 的描述之外。
把这个判据和本系列此前写过的制革废水放在一起,还能看出一个规律:HW21 这个类别至少有两个来源码——193-001-21 指向“使用铬鞣剂进行铬鞣、复鞣工艺产生的废水处理污泥和残渣”,336-100-21 指向“金属表面处理及热处理加工”的含铬污泥。同类、不同来源码,通常意味着不同的处置去向与不同的台账口径。工程上“先分流、后鉴定”之所以省钱,根本原因就在这里:分流决定了代码,代码决定了单价。
最后是废酸的法律身份。《国家危险废物名录(2021 年版)》附录《危险废物豁免管理清单》里有一行:HW34 中“仅具有腐蚀性危险特性的废酸,作为生产原料综合利用,利用过程不按危险废物管理”。北京市生态环境局 2022 年的答复把边界说得很清楚:在同时满足“仅具有腐蚀性危险特性”且“作为生产原料综合利用”两个条件时,利用单位可豁免持有危险废物综合经营许可证;但在不满足豁免条件的情形下,废酸的贮存、运输、收集、利用、处置全过程,以及满足豁免条件情形下除利用过程之外的其他环节,仍应当按照危险废物管理。 换句话说,这条豁免只豁免“利用”这一环——它把酸再生炉从危废经营许可的门槛里放了出来,却没有把废酸的储存罐、运输罐车和转移联单一起放出来。
八、含铬这股水:在车间口把它做完
现在回到那股水量最小、责任最重的含铬废水。宝钢不锈钢有限公司冷轧废水处理的公开设计资料给出了进水水质:pH 小于 2,Cr⁶⁺ 约 100~1 300 mg/L,总铬约 200~1 800 mg/L,悬浮物约 150~250 mg/L,含铬废水总水量不超过 30 m³/h。来源是不锈钢热带退火酸洗机组、不锈钢冷带退火酸洗机组与碳钢热镀锌机组——这正是上一节那张危废表里“含铬污泥”描述的那几个机组。
工艺主线是:含铬废水 → 调节池 → 一级还原罐 → 二级还原罐 → 出水并入酸性废水处理设施。还原反应是熟面孔:
Cr₂O₇²⁻ + 3HSO₃⁻ + 5H⁺ = 2Cr³⁺ + 3SO₄²⁻ + 4H₂O
正常生产时,还原罐内投加盐酸作为 pH 调整剂、投加亚硫酸氢钠作为还原剂,把反应池 pH 控制在 2~3。真正巧妙的地方在于一个工艺耦合:当主线酸洗机组酸洗 400 系列钢种时,会产生废硫酸,此时用这股废硫酸代替盐酸和亚硫酸氢钠,同时充当 pH 调整剂与还原剂——废硫酸里含有大量 Fe²⁺,本身就是还原剂。于是同一座厂里,一股要花钱处置的废酸,成了另一股废水达标所需的药剂。
控制逻辑也值得抄下来:两级还原罐中设有 pH 计与 ORP 计,测定值与盐酸、废酸的投加阀联锁以控制投药量;二级还原罐出口另设 Cr⁶⁺ 计,其测定值与出水控制阀联锁——Cr⁶⁺ 达标则出水阀打开、水进入酸性废水系统,不达标则关闭出水阀、回流至调节池重新处理。在线仪表与阀门联锁,是这一股水能稳定达标的关键,而不是投药量算得多准。
还原之后,含铬废水与酸性废水一起进入后续的中和沉淀段:提升至一级中和槽、自流到二级中和槽,槽内投加石灰乳并加以曝气处理,使 Fe²⁺ 氧化为 Fe³⁺,最终形成可沉淀的 Fe(OH)₃ 及其他金属氢氧化物;二级中和槽出水进入反应槽,投加絮凝剂使絮体增大后进澄清池固液分离,澄清池出水经最终 pH 调整、砂滤器过滤,部分站内回用、其余达标排放,澄清池底部污泥送污泥处置系统。
行业案例可以给一个量级的参照。某年产 200 万 t 冷轧板卷企业的含铬废水提标改造案例(商业资料,未经同行评审)给出:含铬废水约 800 m³/d,还原段投加焦亚硫酸钠、控制 ORP 在 250~300 mV,中和段加 NaOH 调 pH 至 8.5~9.0,出水总铬 ≤0.5 mg/L、Cr⁶⁺ ≤0.1 mg/L、铬去除率 ≥99.7%,污泥含铬 12%~15% 并按危险废物规范处置,系统运行成本约 8.2 元/m³。要注意这 8.2 元/m³ 里包含了污泥处置——只有把泥算进去的吨水成本,才是含铬废水的真实成本。
九、乳化液:超滤不是被乳化液脏坏的
冷轧这条线上最“黏”的一股水是乳化液废水。某钢厂冷轧乳化液废水系统(设计处理量 20 m³/h)的进水指标是 CODcr 10 000~40 000 mg/L、油含量 1 000~5 000 mg/L,特点是乳化程度高、化学性质稳定、成分复杂、可生化性差。它原来的工艺是“调节池加温去除上层浮油 + 破乳 + 气浮 + 不锈钢超滤”,问题是:来水水质不稳定,破乳时间短、效果差,油水两相不能有效分离,气浮效果差,最终导致超滤膜污堵严重——每运行 24 h 就必须化学清洗,且清洗周期又要 24 h 以上,整个乳化液系统无法正常运行。
改造方案没有换膜,也没有加膜:把工艺改成“调节池加温加酸破乳去除上层浮油 + 中和混凝 + 气浮”,然后直接取消了超滤。结果是气浮出水已经满足下游系统的进水要求,可直接并入稀碱油废水系统做二次处理;系统出水 CODcr 去除率平均可达 93.7%;PAFC 投加量最低 50 mg/L、最高 600 mg/L,阳离子型 PAM 投加量最低 0.4 mg/L、最高 2.2 mg/L,需按来水情况现场调节。
废乳化液本体的量级更惊人。行业技术资料给出的范围是:COD 5 000~150 000 mg/L、BOD 1 500~30 000 mg/L、油类物质 1 500~80 000 mg/L、B/C 在 0.05~0.2 之间(可生化性差);同一份资料给出的 MVR 蒸发处理成本为 1 200~1 300 元/t(商业资料)。这个成本量级解释了为什么乳化液资源化的商业模型能站住:某危废处置企业(浙江嘉兴)的乳化液处置项目,核准 HW09 规模 22 000 t/a、废酸 HW34 4 500 t/a,2019 年、2020 年、2021 年及 2022 年前三季度乳化液处置量分别为 2 650 t、6 302 t、8 225 t、7 240 t;采用“热法 + 调质离心”联合工艺分离油相,离心机油分离效率 ≥95%,剩余乳化液经前期分离后大幅降低 COD,后端废液处置难度下降,使处置成本下降 30% 以上。同样的道理又出现了一次:把油先捞出来卖掉,再处理剩下的水,比把两者混在一起送去烧划算。
至于冷轧油泥,产废系数 1.4~8.8 kg/t 产品、连续产生,它既是危废成本项,也是一个“磁过滤系统效率好不好”的直接读数:油泥出得多,说明乳化液里的铁粉没有被及时分离,后面的轧制质量与膜污堵都会跟着受影响。
十、五条工程化实话
一、废酸的分岔口在车间里,不在污水站。废酸与酸性漂洗水在管路上只隔一个阀门。这个阀门如果没分,后面无论加多少石灰、多少絮凝剂、多少曝气,都只是在把一套本可闭环的酸循环,逐步转成污泥外运量。分流的成本是一次管路改造,不分流的成本是一张长期的危废台账。
二、“吨钢排水量”要先问两个问题:分母是粗钢还是钢材,边界是全流程还是单工序。1.8 与 1.5 这两个数只差 0.3,但一个以粗钢计、覆盖全流程,一个以工序产品计、只覆盖轧钢;实测 COD 45 mg/L 的水,用对分母是达标,用错分母是超标 2%。
三、车间口那 7 项没有“间接排放”这个选项。总砷、六价铬、总铬、总铅、总镍、总镉、总汞在直接排放与间接排放两栏数值完全相同。项目前期把“纳管”当成放宽通道来设计,到验收阶段一定会补工艺。
四、污泥算不算危废,由它从哪个机组出来决定,不由检测报告决定。镀锌板与硅钢钝化段的污泥按 HW21 管,不锈钢与碳钢酸洗碱洗磷化脱脂的污泥按 HW17 管,碳钢酸洗除锈的污泥不在 HW17 的描述里。分流之外,没有第二种低成本解法。
五、再生路线的经济性来自被省掉的三笔钱,不是再生酸的价格。石灰钱、污泥外运费与二次填埋成本,才是酸再生与石灰中和之间真正的差额。太钢那条线公开的“每年节约石灰 25 116 t”只是一个侧影;把这三笔钱按当地价格折成吨酸成本,比直接比较“新酸价 vs 再生酸成本”更接近真实答案。
参考文献
- GB 13456—2012《钢铁工业水污染物排放标准》(发布稿),环境保护部、国家质量监督检验检疫总局,2012-06-27 发布、2012-10-01 实施,生态环境部网站公开 PDF。本文三张表的限值与基准排水量数值全部逐项取自该发布稿原文。
- GB 13456—1992《钢铁工业水污染物排放标准》(已废止):单位产品基准排水量 20 m³/t。
- 生态环境部《危险废物环境管理指南 钢压延加工》(附件 7),2021 年 12 月,表 1(热轧)、表 2(冷轧)、表 3(锻压)与第 4.14.3 条。
- 《国家危险废物名录(2021 年版)》附录《危险废物豁免管理清单》:HW34 废酸条目。
- 北京市生态环境局关于 HW34 废酸豁免环节的公开答复,2022-09-02:明确“利用过程不按危险废物管理”,其余环节仍按危废管理。
- 《工业废水循环利用实施方案》(工信部联节〔2021〕213 号):钢铁行业规模以上工业用水重复利用率 2020 年 97%、2025 年目标大于 97%;全国 92.5% 提高到 94% 左右。
- 工业和信息化部《专家解读之二:深挖节水潜力 推动钢铁行业废水高效循环利用》,2024 年:2023 年规模以上钢铁企业用水量 32.4 亿 m³;截至 2023 年底重点统计钢铁企业工业废水重复利用率 98.3%;首钢迁安钢铁吨钢取水量 2.87 m³/t、水重复利用率 98.89%、浓缩倍数由 2.5 提高至 4.0~5.0。
- 工业和信息化部《2024 年工业废水循环利用典型案例名单》,2024 年 11 月:8 家钢铁企业入选。
- 太钢不锈冷轧厂混酸再生工程公开报道:投资 2.76 亿元、安德里茨设计安装、喷雾焙烧法、三套装置年处理能力 15.8 万 m³、氢氟酸回收率 97% 以上、硝酸回收率 60% 以上、年节约石灰 25 116 t、氮氧化物排放 20 ppm(国家标准 100 ppm)。
- 同上来源运行数据:已处理废弃酸液 3.2 万 m³、生产可利用再生酸 2.5 万 m³、回收铁粉 1 233.5 t;5~8 月减少新硝酸 1 341 t、新氢氟酸 1 347 t,节约工业新水 1.4 万 m³、除盐水 0.8 万 m³,创效 1 933 万元。
- 邯钢集团冷轧厂与酸洗镀锌厂引进 ANDRITZ Ruthner 喷雾焙烧废盐酸再生技术:盐酸再生率 99.1%、Fe₂O₃ 粉纯度不低于 99.3%(转引自《钢材盐酸酸洗废液的回收与利用研究进展》)。
- 中国台湾地区经济事务主管部门工业局《钢铁业废弃物资源化案例汇编》与《工业污染防治报道》第 108 期:喷雾焙烧法再生盐酸浓度 16%~18%、回收率 98%;年产 100 万 t 冷轧酸洗钢卷厂案例(每小时去除 700 kg 锈皮、产生约 6 000 L 废酸,年节省约 1.5 亿元新台币,回收期约 1 年)。
- 同上流化床焙烧法条目:再生盐酸 16%~18%、回收率 98%,可产 Fe₃O₄ 或 Fe₂O₃·FeO,氧化铁中氯含量极少、颗粒较大且可控。
- 《废酸液的资源化处理技术》(行业综述):扩散渗析法酸回收率 80% 以上、投资约为焙烧法的五分之一、渗析过程不耗电;边界为处理量不大、回收酸浓度受平衡浓度限制、残液仍不能直接排放。
- 付伟等(转引同上):不锈钢硝酸-氢氟酸酸洗废液减压蒸发冷凝工艺,蒸汽压力 0.1~0.15 MPa、真空度 88~91 kPa、蒸发温度 50~65 ℃,回收率 93%~96%,年回收 10 510 t、年效益约 160 万元。
- 《宝钢不锈钢有限公司冷轧废水处理工艺设计》:含铬废水 Cr⁶⁺ 100~1 300 mg/L、总铬 200~1 800 mg/L、悬浮物 150~250 mg/L、pH 小于 2;中性盐及含铬废水与酸性废水 1 100~3 200 m³/d、稀油废水 300~2 100 m³/d、浓油废水 20~350 m³/d;平整液每月约 300 kg 并入浓油系统。
- 《冷轧含铬废水处理示范工程》(行业期刊):含铬废水处理设计能力 30 m³/h;还原罐投加盐酸或废硫酸调 pH、投加亚硫酸氢钠还原,出水并入酸性废水处理设施。
- 《宝钢不锈带钢酸洗工艺及废水处理》:不锈钢酸洗线产生中性盐含铬废水与混酸酸洗酸性废水两类;还原反应式 Cr₂O₇²⁻ + 3HSO₃⁻ + 5H⁺ = 2Cr³⁺ + 3SO₄²⁻ + 4H₂O;两级还原罐设 pH 计与 ORP 计、出口设 Cr⁶⁺ 计并联锁出水阀;中和槽投石灰乳并曝气使 Fe²⁺ 氧化为 Fe³⁺,后续絮凝、澄清、最终 pH 调整与砂滤。
- 同上来源:当酸洗 400 系列钢种时产生废硫酸,因含大量 Fe²⁺,可作含铬废水的 pH 调整剂及还原剂,以减少盐酸与 NaHSO₃ 用量。
- 麦王环境公开业绩资料:宝钢不锈冷轧不锈钢带钢厂废水处理站一期(含铬废水与酸性废水两系统)、二期(稀油废水 2 544 m³/d、浓油废水 576 m³/d、平整液废水 6 912 m³/d);稀油废水采用两级气浮 + 缺氧好氧生化 + 流砂过滤,浓油/乳化液废水采用陶瓷膜超滤 + MBR。
- 同上来源:宝钢集团钢铁工业废水深度处理及综合利用项目,回用水预处理设计规模 60 000 m³/d、回用水系统设计规模 38 400 m³/d(预处理 + 超滤 + 反渗透);另有全厂废水处理及回用项目 33 000 m³/d 处理后全部回用。
- 某钢厂冷轧乳化液废水系统工艺优化技术案例:设计处理量 20 m³/h、CODcr 10 000~40 000 mg/L、油含量 1 000~5 000 mg/L;工艺由“加温 + 破乳 + 气浮 + 不锈钢超滤”优化为“加温加酸破乳 + 中和混凝 + 气浮”并取消超滤;CODcr 去除率平均 93.7%,PAFC 50~600 mg/L、阳离子 PAM 0.4~2.2 mg/L(案例来源为企业技术资料,未经同行评审)。
- 废乳化液水质范围与处理成本(MVR 工艺商技术资料,商业资料):COD 5 000~150 000 mg/L、BOD 1 500~30 000 mg/L、油类 1 500~80 000 mg/L、B/C 0.05~0.2;处理成本 1 200~1 300 元/t。
- 瀚蓝工业服务(嘉兴)有限公司乳化液中废油资源化利用案例(E20 平台):核准危险废物处置规模 32 000 t/a,其中 HW09 乳化液 22 000 t/a、HW34 废酸 4 500 t/a;2019~2021 年及 2022 年前三季度乳化液处置量 2 650 t、6 302 t、8 225 t、7 240 t;采用“热法 + 调质离心法”,离心机油分离效率 ≥95%,处置成本下降 30% 以上。
- 华东某冷轧板卷企业含铬废水提标改造案例(商业资料,未经同行评审):含铬废水约 800 m³/d,焦亚硫酸钠还原、ORP 250~300 mV、NaOH 调 pH 8.5~9.0;出水总铬 ≤0.5 mg/L、Cr⁶⁺ ≤0.1 mg/L、去除率 ≥99.7%;污泥含铬 12%~15%;运行成本约 8.2 元/m³。
- 华北某不锈钢管厂混酸(HNO₃ + HF)废酸资源化案例(商业资料,未经同行评审):游离酸浓度约 8%、Fe³⁺ 15 g/L、Cr³⁺ 2 g/L、Ni²⁺ 1.5 g/L、氟化物约 3%;采用扩散渗析 + 喷雾焙烧方案。
- 安徽省广德市《年产 85 万吨高速棒、线材轧钢生产线技改项目环境影响报告表》审批前公示:轧钢工段执行 GB 13456—2012 表 2 间接排放标准、基准排水量按轧钢工段 1.5 m³/t 产品执行。
- 乌海市生态环境局《环境标准的提高对企业经营的影响》公开对照表:单位产品基准排水量三档为 20(旧标准)、2.0(2012-10-01 至 2014-12-31)、1.8(2015-01-01 起)m³/t,与发布稿原文一致。