


 全国多行业(市政提标/印染纺织/造纸/煤化工/电镀电子/黑臭水体治理)
 中试至工程化(0.5 万 m³/d 至 35 万 m³/d 级)
磁混凝高效沉淀:同一个"磁粉投加量",为什么能从 1 mg/L 跨到 5000 mg/L
——它只搬固相、不碰溶解相:磁加载混凝的絮体账、"回收率"这台真正的成本引擎,与九条真实工程账本
一、定位:一台"固液分离加速器",不是污染物去除设备
磁混凝(磁加载混凝、磁絮凝、加载磁种强化混凝)的工艺内核并不新鲜:它仍然是化学混凝 + 沉淀,只是往反应池里投加了一种密度约为普通絮体 2 倍以上的惰性载体——粒径几十微米的四氧化三铁磁粉。磁粉在絮体中充当"核",絮体因此变得又小又重,沉淀速度成倍提高,沉淀池表面负荷随之成倍提高,占地随之成倍下降。仅此而已——但它带来的工程价值极其可观,这就是它近年在提标改造里大规模上马的原因。
能力边界的表述必须精确:磁混凝只对以悬浮态、胶体态存在的污染物有效——SS、颗粒态与胶体态有机磷、以悬浮和胶体形式存在的 COD、色度、以及已被转化为氢氧化物的重金属。对溶解态污染物,它基本无计可施。这不是推断,是实测:浙南某 25 万 m³/d 提标工程的连续监测显示,磁混凝澄清池进水氨氮与出水氨氮均小于 2.5 mg/L、去除效果不明显;对总氮基本没有去除效果,因为二沉池出水中的氮大部分以硝态氮离子形式存在,而"离子不是固体,磁粉搬不动它"。[1]同一工程里,COD 的去除率只有 36.8%,而研究者也指出,二沉池出水中约 80% 的 COD 以溶解态存在——也就是说,它对可去除的那部分(悬浮与胶体态 COD)效率其实相当高。[1]
磁混凝、高密度沉淀、加砂沉淀都属同一族——强化型固液分离单元。它们改的是"固液分离速度",不是"污染物形态"。氨氮(NH₄⁺)、硝态氮(NO₃⁻)、溶解性正磷酸盐、溶解性小分子有机物,在这类单元里全都不具备可分离的物理形态,投加多少磁粉、PAC、PAM 都不会改变这一点。浙南工程的监测结论已经把话讲透:氨氮与总氮"基本无去除"[1]。若出水氮指标超标,正确动作是回去修前段生化,而不是在磁混凝单元上加药。反过来,若把总氮削减目标写进磁混凝的技术协议,供货方只能靠加大混凝剂投加量去"凑"一个好看的总量数据——这既无效,又会让剩余污泥量成倍上升。
二、机理:磁粉只干了三件事,第四件还没被证实
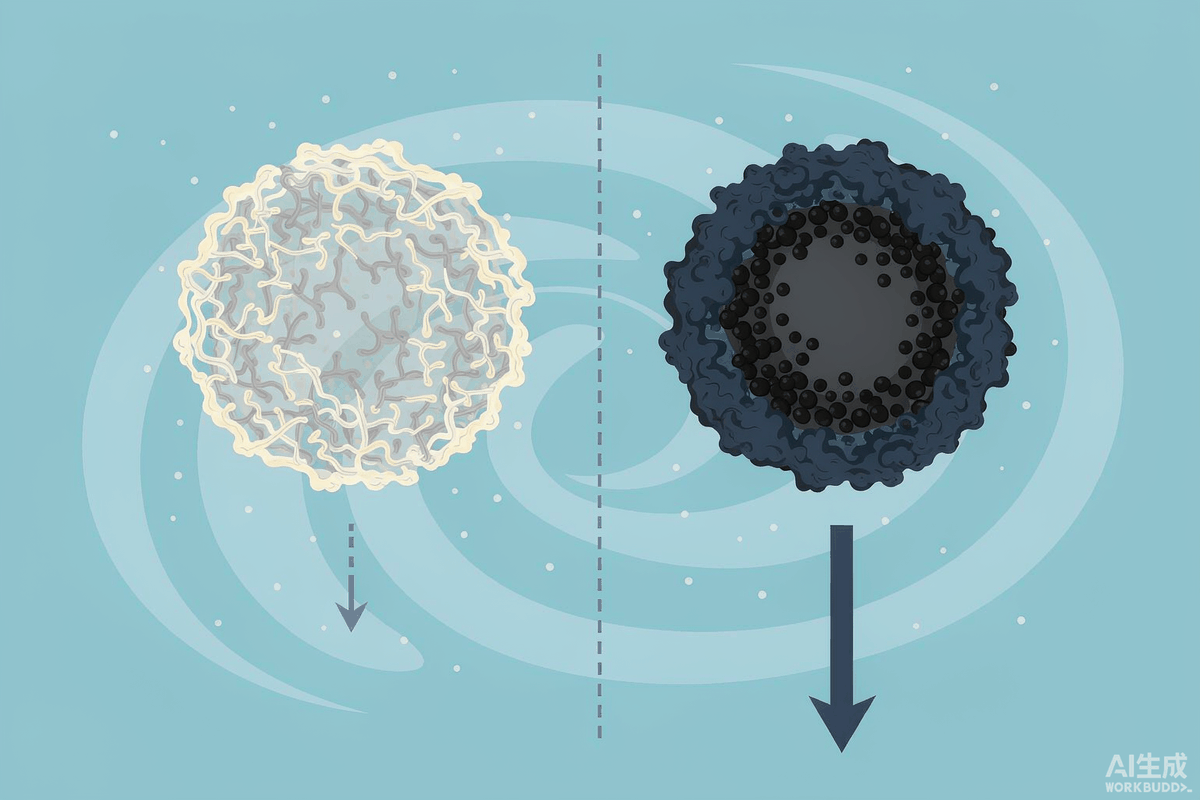
关于磁混凝的强化机理,清华大学王凯军团队的综述[2]给出了最清晰的分层表述,工程上可以概括成三件事,外加一条存疑的第四条。
第一件:增加颗粒数,提高碰撞概率。反应阶段,磁种显著增加了体系内的颗粒数量,有效碰撞概率随之上升。文献报道磁强化混凝体系的 GT 值(一定时间 T 内单位体积水中两种颗粒相碰撞的总次数)明显高于常规混凝。[2]这是纯物理层面的强化,也是最不容易出问题的一环。
第二件:电中和。磁粉的等电点在 pH≈7 左右,当水体 pH 低于等电点时,磁粉表面带正电,可通过电中和作用与水中带负电的胶体微粒结合,形成以磁粉为"核心"的磁性絮体,体系 zeta 电位趋近于零。[2]这一条解释了一个反直觉现象:磁混凝在弱酸性条件下往往比中性条件更好用——但它同时和"除磷需要偏碱"形成拉扯,所以实际工程把 pH 收在 6~8 这个折中窗口,且公认 pH 过高时除磷效率会下降。[2]
第三件:把絮体变重。这是最直接、也是收益最大的一件。磁种絮体与常规混凝形成的均匀海绵状絮体不同——体积小、密度高、更紧实、含水率低,磁粉均匀分布在絮体内部形成数个以磁粉为核心的凝聚体。[2]有研究给出量化对比:磁絮体沉降速度为普通混凝絮体的 5.64 倍,产泥量减少 18.25%。[2]行业工程资料中的口径略有差异(约 5 倍、5~10 倍、10~20 倍不等[9][14][15]),但"成倍加速"这一结论是共识。密实的絮体还带来两个附加好处:污泥含水率更低、后续脱水费用更低;以及抗冲击负荷能力显著增强。
第四件(存疑):磁粉表面微磁场对有机磷的催化作用。《给水排水》的工程论文在解释"对有机磷去除效果更好"时提出了这一推测性机理[1];而综述[2]在梳理吸附-混凝协同研究时则把重点放在"混凝只能去除悬浮态与胶体态物质、溶解性小分子需要吸附技术补位"上,并给出了一条有价值的中试结论:在磁混凝基础上复配 20 mg/L 活性炭,预浓缩城市污水时出水溶解性 COD 平均浓度可由 86 mg/L 降至 40 mg/L。[2]实践含义是明确的——有机磷的强化去除更可能来自"载体拉长絮体-污染物接触路径 + 活性炭类吸附剂补位",而不是磁场的催化。这条机理建议不作为设计依据。
另外两个工程参数值得单独记住:混凝剂种类上,铁系略优于铝系[2];磁粉的粒径不是越小越好——综述明确指出,粒径过小受惯性离心力影响明显、不利于絮体生长、成型的絮体容易破碎,75~105 μm 是文献报道的合适范围,且不同粒径混合使用比单一筛分粒径更具优势。[2]
这不是谁写错了,而是两类设备体系对粒径的需求不同。以磁盘吸附为核心的"超磁分离"类设备追求亚毫米级(甚至微米级)磁种与超快分离,商业资料因此常写 1~10 μm 或 5~50 μm[15];而磁混凝澄清池(加载沉淀路径)依赖重力沉降为主、磁回收为辅,过细的磁粉会被离心力带出絮体、且回收率下降——工程实际用的是 200~400 目,即约 38~74 μm[1]。二者相差一个数量级。选型时若把"超磁分离磁种"的粒径直接套到"磁混凝澄清池"上,结果就是磁粉流失量飙升、吨水成本失控。反过来说,同一份技术规格书里同时出现"5 μm 磁粉"和"澄清池表面负荷 20 m³/(m²·h)",本身就自相矛盾[1][2][15]。
三、账本一:磁粉"投加量"的两个口径,差 1000 倍
磁粉是惰性载体,它不像 PAC、PAM 那样被消耗掉,而是在系统里循环。因此它有两个完全不同的"量",工程上被大量混用:
保有量——池内维持的磁粉浓度,决定絮体能不能成形。浙南某 25 万 m³/d 工程的设计值为 5000 mg/L(即 5 g/L)[1];商业资料常写作"磁种投加量 1~3 g/L"[15][14]。补充量(流失量)——因回收不完全而每吨水需要补进去的量,这才是直接进吨水成本的那一项。同一工程的设计值为 5 mg/L,调试期实际折算 7~8 mg/L[1];高效沉淀池改造工程实测补充量 1.2 mg/L[8];江西某厂为 2.5 g/m³(即 2.5 mg/L)[9]。此外还有一笔一次性投入:调试期初次投加 4~5 t。[1][8]
四、账本二:真正的成本引擎是回收率,不是沉降速度
既然磁粉靠循环,那么"回收率"就同时决定了补充量与吨水成本。行业工程资料给出了回收率的工程期望值:转鼓式永磁分离机一般能控制在 99.5% 左右;在磁粉粒径合适、纯度较高的条件下,折算到吨水的磁粉损失量可以控制在 8 mg/L 以下。[1]设备资料提到的指标从"≥95%"到"≥99%","超磁分离"路径甚至给出磁介质回收率 99.6% 的说法[15];国际主流载体澄清工艺给出的磁铁矿回收率口径是 >90%。[10]
回收率掉下来会发生什么,是有明确量级的:现场经验表明,回收率低于 90% 时,年运行成本将增加 15% 以上。[15]这解释了为什么磁混凝项目的运维重心不在澄清池,而在那个看起来不起眼的高剪机与磁分离机——它们是这套工艺的成本引擎,不是辅助设备。浙南工程的成本统计印证了磁粉并非主角:调试期直接运行成本约 0.11 元/m³,其中药剂费占绝大部分,磁粉投加成本仅约 0.015 元/m³。[1]
五、结构:四格反应区加一条磁粉回收链
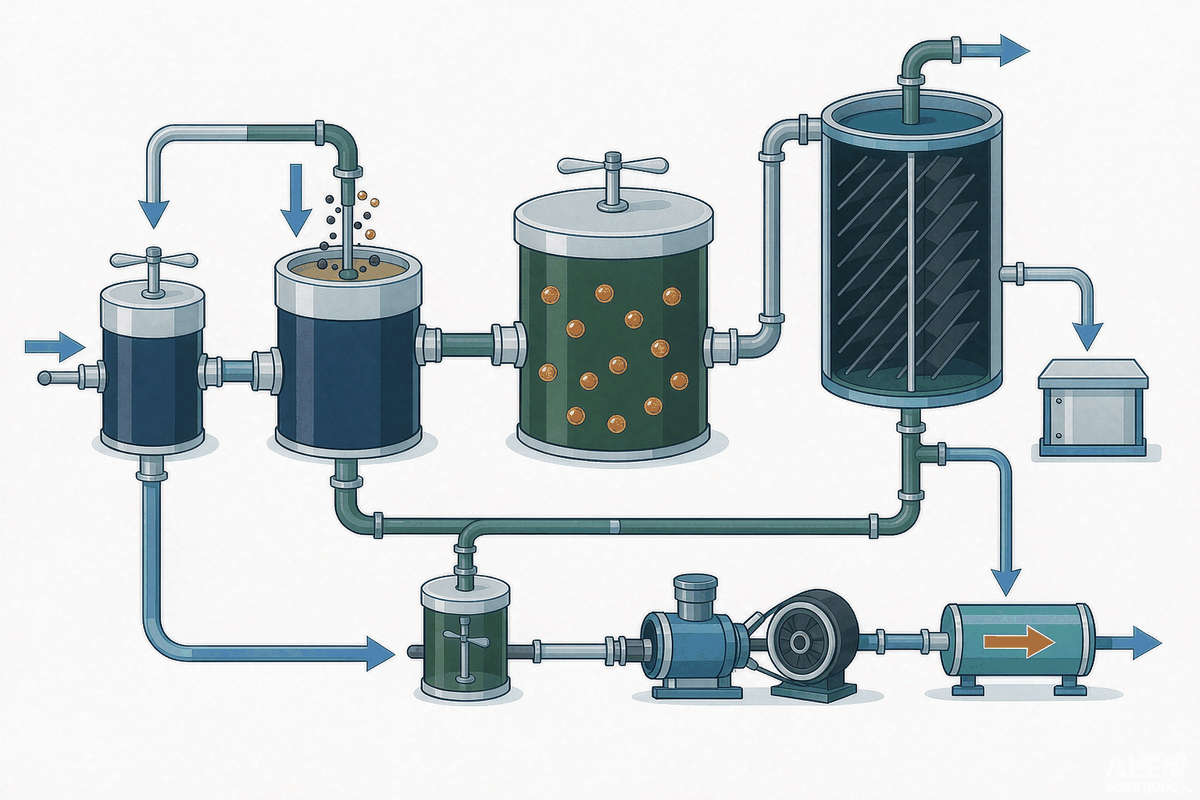
系统由四部分组成:磁絮凝反应系统、高效澄清系统、药剂投加系统、磁粉回收系统。[1]反应池一般分 3~4 格——第一格投混凝剂高强度搅拌,第二格投加外加磁粉与回流磁粉/回流污泥,第三格投 PAM 形成大絮体,第四格强化接触絮凝后进入澄清池。[1][14]由于磁粉的加入,混合絮凝时间由常规的 20 min 左右降到 8 min 以内,沉淀池停留时间降到 15 min 以下,全系统总停留时间通常在 10~20 min。[1][14]浙南工程给出的实测停留时间分配是:混合区 140 s,第一反应区 60 s,第二反应区 135 s。[1]
搅拌控制是个实操细节:因混合液整体密度大、功率需求高,一二格搅拌速度一般控制在 200~300 r/min,三四格降到 80 r/min 左右,并采用变频以适配磁粉保有量的变化。[1]文献侧的窗口是快搅 250~500 r/min、慢搅低于 100 r/min。[2]
回收链是这套工艺的"心脏":池底磁泥先进入高剪机(高速剪切解絮机)——阿基米德螺旋线刀盘、高强耐磨合金材质,靠高速剪切把絮体打碎、让磁粉与污泥分离;然后进入转鼓式永磁分离机(固定磁极 + 转动非磁滚筒,磁场强度约 500~5000 Gs),把磁粉吸出滚筒表面回收,非磁性污泥排往脱水。[1]回流比一般在 10% 左右(设计资料另有 4%~8% 口径[14]),剩余污泥量约为设计日处理量的 0.5%~2%。[14][15]
配套选型上有几个"不做不行"的点,都源于磁粉的高密度与高磨损性:刮泥机水下部分需用 SS304 并钝化处理;输送磁泥的泵宜用凸轮转子泵或立式渣浆泵,管路宜选衬塑管,阀门用耐磨箍断阀;因磁粉易在管道中沉积板结,需配置冲洗水压大于 0.6 MPa 的高压冲洗系统;投加磁粉后细小颗粒会沉淀在斜管斜板下部,对斜管强度要求高于其他类型澄清池。[1]此外还有两个容易漏掉的设计项:澄清池表面水流缓慢的角落容易滋生藻类(营养物与色度低、光照深度可达 15 m 左右),需加遮光盖板或投加少量次氯酸钠;而磁混凝对密度小于水的漂浮物去除能力有限,池面碎屑需靠三角堰出水带出,因此磁混凝后配套一道简单过滤系统在工艺上是必要的。[1]
六、九条真实工程账本
| 项目 / 来源 | 规模与关键参数 | 实测效果 |
|---|---|---|
| 浙南某污水厂提标扩建[1] 《给水排水》 |
25 万 m³/d,磁混凝澄清池 + 纤维转盘过滤;磁粉 200~400 目 Fe₃O₄,池内保有量 5000 mg/L;沉淀区最大表面负荷 23.5、平均 18 m³/(m²·h);设计 PAC(10%) 132 mg/L、PAM 1.0 mg/L、磁粉补充 5 mg/L。调试期用 300 目磁粉、初次投加 4 t、日补 200~300 kg(折 7~8 mg/L),PAC 45~90 mg/L、PAM 0.8~1.5 mg/L | SS 16.3→5.8 mg/L(去除率 64%);TP 1.1→0.18 mg/L(去除率 84%,稳定优于一级 A);COD 52.2→33 mg/L(36.8%);BOD₅ 21→7 mg/L;NH₃-N 进出均 <2.5 mg/L、无明显去除;TN 基本无去除;直接运行成本约 0.11 元/m³(磁粉约 0.015 元/m³) |
| 湛江霞山污水厂提标改造[6] 工信部重大环保技术装备目录供需对接指南 |
25 万 m³/d,4 套磁混凝系统、单套 6.25 万 m³/d;2019 年 11 月建成 | 进水 TP≤5、SS≤20 mg/L → 出水 TP<0.3、SS<5 mg/L;SS 年削减 1370 t、TP 年削减 430 t;投资 110 元/(m³·d)、运行成本 0.06 元/m³;5 万 m³/d 规模系统占地约 400 m²,为常规混凝的约 1/10 |
| 高效沉淀池改造为磁混凝[8] | 原有 1 组 1.75 万 m³/d 高效沉淀池改造为 1 组 3.5 万 m³/d 磁混凝沉淀池(能力翻倍、无新增用地);PAC(10%) 80~100 mg/L、阴离子 PAM 0.5~0.8 mg/L、初次投加磁粉 5 t、补充磁粉 1.2 mg/L;2018 年 3 月完成调试,工程投资约 300 万元 | 实际进水 SS 8~36、TP 0.22~1.29 mg/L → 出水 SS 1~4.4、TP 0.01~0.24 mg/L(设计出水 SS 5、TP 0.3);进水水量达 4 万 m³/d 时仍稳定达标;磁粉回收率 >99.5% |
| 绍兴柯桥江滨水处理厂强化脱氮工程[7] 国家生态环境科技成果转化综合服务平台(印染废水) |
20 万 m³/d,活性炭 + 磁混凝(依次投加活性炭、PAC、磁粉、PAM),2019 年 3 月投运 | 进水 COD 均值 88.34、SS 均值 9.56 mg/L → 出水 COD 均值 63.78、SS 均值 4.56 mg/L;COD 平均去除率 27.8%(去除量 24.56 mg/L)、SS 平均去除率 52.29%(去除量 5 mg/L) |
| 江西某城镇污水厂磁混凝提标[9] | 最佳运行参数:PAC 25 mg/L、PAM 1 mg/L | 出水 TP≤0.20、SS≤2 mg/L,远优于一级 A;磁粉损耗仅 2.5 g/m³;运行成本约 0.09 元/m³ |
| 天津开发区某污水厂磁加载絮凝中试[5] (刊名待补充) |
二沉池出水,正交 + 响应面优化;磁粉 B + 阴离子 PAM;G₁/G₂/G₃ = 80/50/20 s⁻¹,T₁/T₂/T₃ = 6/4/6 min | 总磷最佳去除率约 85%;满足 DB12/599—2015 提标所需的 PFS 投加量仅 9.20 mg/L |
| 磁混凝强化碳捕获[3] 《给水排水》2025,国家重点研发计划 |
应用于污水处理前端(化学强化沉淀),混凝剂投加量 60 mg/L | COD 捕获率 72.82%、TP 捕获率 90.49%,沉降速率大幅提高;磁粉对污泥的压缩作用提高了有机质与磷的浓缩程度 |
| 磁性絮凝剂(磁核-壳型)[4] 《给水排水》2009,浙江省环科院 |
磁铁矿粉 + 浓硫酸固液表面反应制备,具"核壳结构";投加量 80 mg/L,与 PAC、PFS 烧杯对比 | CODCr 去除率 45.8%,对总磷去除能力与 PFS 接近;絮体比 PAC/PFS 更密实、沉降快;污泥量分别为 PFS 与 PAC 的 71% 与 44%;约占投加量 61% 的磁核可磁分离回收 |
| 英/美全规模载体澄清案例[10][11][12][13] | 英国 Knostrop(人口当量 99 万、满流处理 5600 L/s,单座 φ32 m 高倍澄清器,2024 年 9 月投运);美国 Billerica(2007 中试、2010 建成,絮凝池 HRT 6 min,约 8 年运行数据);美国 Marlay-Taylor(BioMag 改造,介入分析) | Knostrop 月均 TP 0.25 mg/L(目标 0.4 mg/L),性能测试期录得 0.1 mg/L;Billerica 中试验证仅提高混凝剂投加量即可达 0.05 mg/L、无需后置过滤,许可限值 0.2 mg/L 月均;Marlay-Taylor 出水 TN 降 98%、TP 降 77%(含生物强化,非单一化学单元) |
七、工艺对比:磁混凝 vs 加砂澄清 vs 高密度沉淀
| 指标 | 磁混凝高效沉淀 | 加砂澄清池(微砂) | 高密度沉淀池 |
|---|---|---|---|
| 载体 | 磁粉 Fe₃O₄(真密度约 5.2 g/cm³,为石英砂约 2 倍[10]) | 微砂(粒径约 100~150 μm[14]),密度 2.7~3.0 g/cm³[15] | 无外加载体,靠污泥回流接触絮凝 |
| 回收方式 / 回收率 | 高剪机 + 转鼓式永磁分离机,工程期望 ≥99.5%[1] | 水力旋流器,回收率可达 99.5%[15] | 不需要 |
| 表面负荷 m³/(m²·h) | 设计 15~40(常用 20~40);实际工程取 18~23.5[1][14] | 10~25[14] | 10~12[14] |
| 适用进水 SS | <2000 mg/L[14] | <1000 mg/L[14] | <1500 mg/L[14] |
| 总停留时间 | 10~20 min(絮凝可 <8 min)[1][14] | 25~35 min[14] | 30~45 min[14] |
| 出水 SS / TP | <5 mg/L / TP<0.5 mg/L(含有机磷)[14] | 约 10 mg/L / 无机 TP≤0.5 mg/L[14] | 约 10 mg/L / 无机 TP<0.8 mg/L[14] |
| COD 去除能力 | 30~40%(可复配活性炭强化溶解性 COD[2]) | 10~20% | 约 10% |
| 一级 A 提标 | 通常无需后续过滤(但工程上仍建议配简单过滤[1]) | 需后续过滤 | 需后续过滤 |
| 关键短板 | 磁粉磨损/沉积板结、磁性设备维护、对溶解态污染物无效 | 微砂补充量与磨损、旋流器维护 | 占地大、出水 TP 保障率一般 |
八、五条工程化实话
第一句:我要削的是固相还是溶解相?若是氨氮/总氮/溶解性 COD —— 磁混凝不是答案。
第二句:我缺的是地还是钱?缺地、且要求出水 SS≤5 / TP≤0.3 —— 磁混凝优势最大;有地、指标宽松 —— 常规高密度沉淀池更划算。
第三句:进水油脂与 SS 是多少?油脂 >50 mg/L 须先气浮;SS >200 mg/L 建议设预沉池;COD >500 mg/L 须配合生化,单靠磁混凝效果有限[15]。
九、参考文献
- 唐凯峰, 王旭阳, 赵乐军, 岳尚超. 磁加载混凝澄清技术在污水深度处理领域的应用[J]. 给水排水, 2018, 44(10).(天津市市政工程设计研究院、天津市基础设施耐久性企业重点实验室;浙南某污水处理厂 25 万 m³/d 提标扩建工程实例)
- 贺聪慧, 王祺, 梁瑞松, 王凯军. 磁强化处理技术在城市污水处理中的研究与应用进展[J]. 环境科学学报, 2021, 41(1): 54-69.(清华大学环境学院,环境模拟与污染控制国家重点联合实验室)
- 磁混凝强化城镇污水碳捕获的效能与机制研究[J]. 给水排水, 2025, 51(6): 32-38, 45.(国家重点研发计划 2022YFC3203101;黑龙江省重点研发计划 2024ZX03C04)
- 徐灏龙, 王长智, 章一丹. 磁性絮凝剂的制备、表征及其絮凝性能研究[J]. 给水排水, 2009, 35(S2): 319-322.(浙江省环境保护科学设计研究院)
- 磁加载絮凝优化污水深度除磷的试验研究[J].(天津开发区某污水处理厂二沉池出水,正交试验 + 响应面优化;期刊名与卷期待补充)
- 工业和信息化部. 《国家鼓励发展的重大环保技术装备目录(2020 年版)》供需对接指南之十二:富营养化水体治理技术装备典型案例.(湛江霞山污水处理厂提标改造工程)
- 国家生态环境科技成果转化综合服务平台. 活性炭+磁混凝在印染废水中的应用.(绍兴柯桥江滨水处理有限公司强化脱氮工程,20 万 m³/d,2019-03-01 投运)
- SediMag® 磁混凝技术在高效沉淀池改造中的工程应用.(行业工程案例资料;高效沉淀池 1.75 万 → 3.5 万 m³/d 改造项目)
- 郝同, 贠丹丹, 王陆军, 梁硕, 王聚灿, 赵乔华. WORLD'S 磁混凝技术在城镇污水处理厂升级改造中的应用.(北京沃尔德斯水务科技有限公司)
- Xylem. Ballasted Clarification — Phosphorus Removal Solutions (CoMag® / BioMag™).(磁铁矿真密度 5.2、絮体沉降最快约 30 倍、CoMag 出水 TP 可低至 0.04 mg/L、磁铁矿回收率 >90%)
- Water Industry Journal. How ballasted clarification is transforming phosphorus removal.(英国 Yorkshire Water Knostrop WwTW,2024 年 9 月投运)
- Sustainability Matters. Solving phosphorus removal challenges with magnetite ballasted technology at Billerica Wastewater Treatment Facility, MA, USA.(约 8 年运行数据)
- Ayaa P, Stevens D K, McFarland M. Estimating the Effect of Magnetite on Nitrogen and Phosphorus Removal Using Intervention Analysis[J]. ASCE.(美国 Maryland 州 Marlay-Taylor Water Reclamation Facility,BioMag 改造介入分析)
- 大唐水务. DT 高效磁混凝沉淀技术(工艺对比与设计参数资料;磁粉反应时间、污泥回流量、工艺对比表等)。【商业资料,数值建议回溯原始文献】
- 磁混凝类设备商业资料与百科汇总(表面负荷、磁粉粒径、回收率、损耗量、吨水成本等多源汇总口径)。【商业/聚合源,关键数值须人工复核】
